Anglais
 Espagnol
 Portugais
 Russe
 Arabe
 Français
 Allemand
 Chinois
 Japonais
 Coréen


Connecteurs étanches pour endoscopes et composants d'assemblage
Conçus pour les connecteurs étanches multipoints, les interfaces de câbles et les sous-ensembles d'endoscopes coordonnés, ces composants moulés sur mesure allient une géométrie fonctionnelle à une conception de pièce prête pour la production. Le plan de moulage est développé autour d'un alignement précis des broches et des connecteurs, de rainures d'étanchéité stables et d'interfaces de surmoulage, et d'un acheminement protégé des câbles à travers les composants assemblés. La sélection de la résine, l'emplacement des seuils d'injection, les lignes de joint et les points d'inspection sont adaptés aux pièces d'accouplement, à l'environnement d'exploitation et au volume de production prévu.
Aperçu du produit
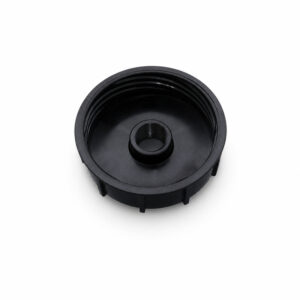
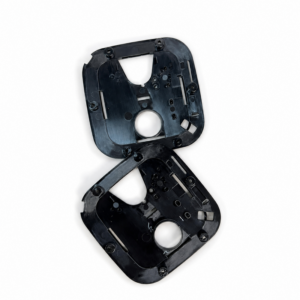
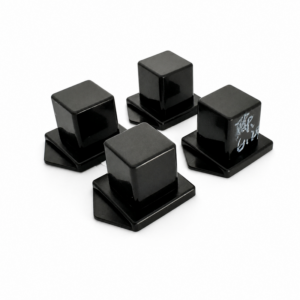
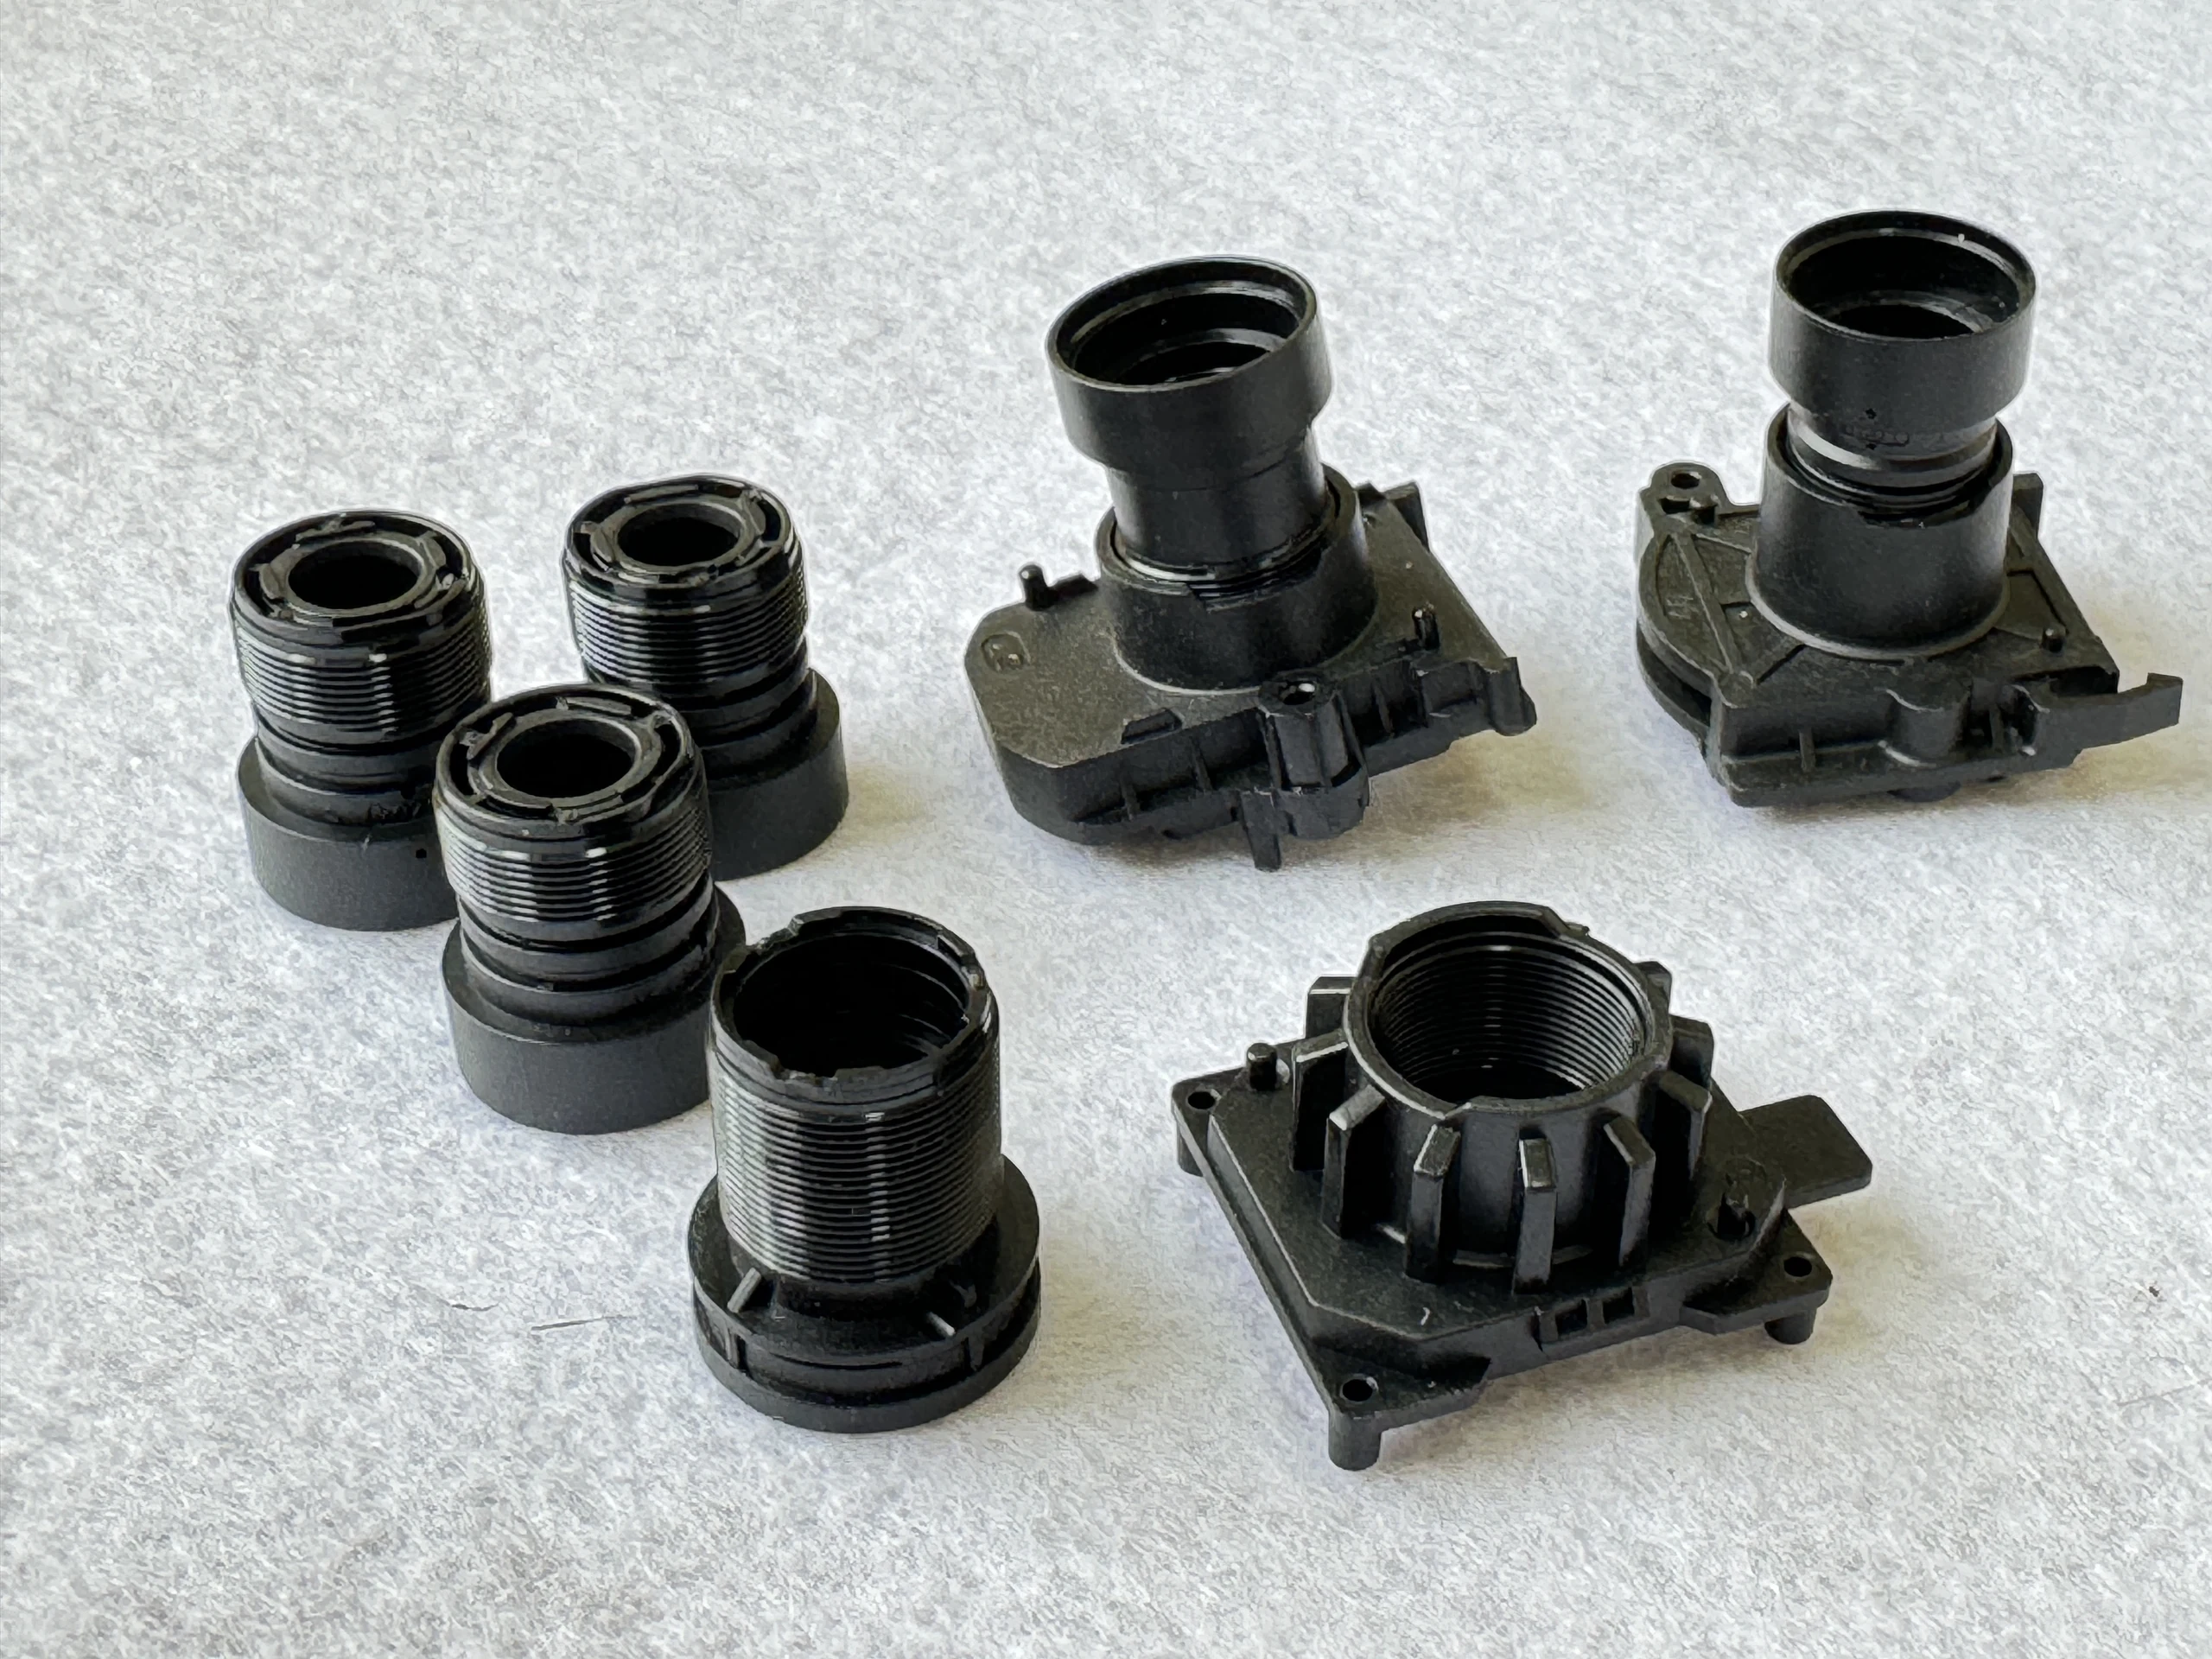
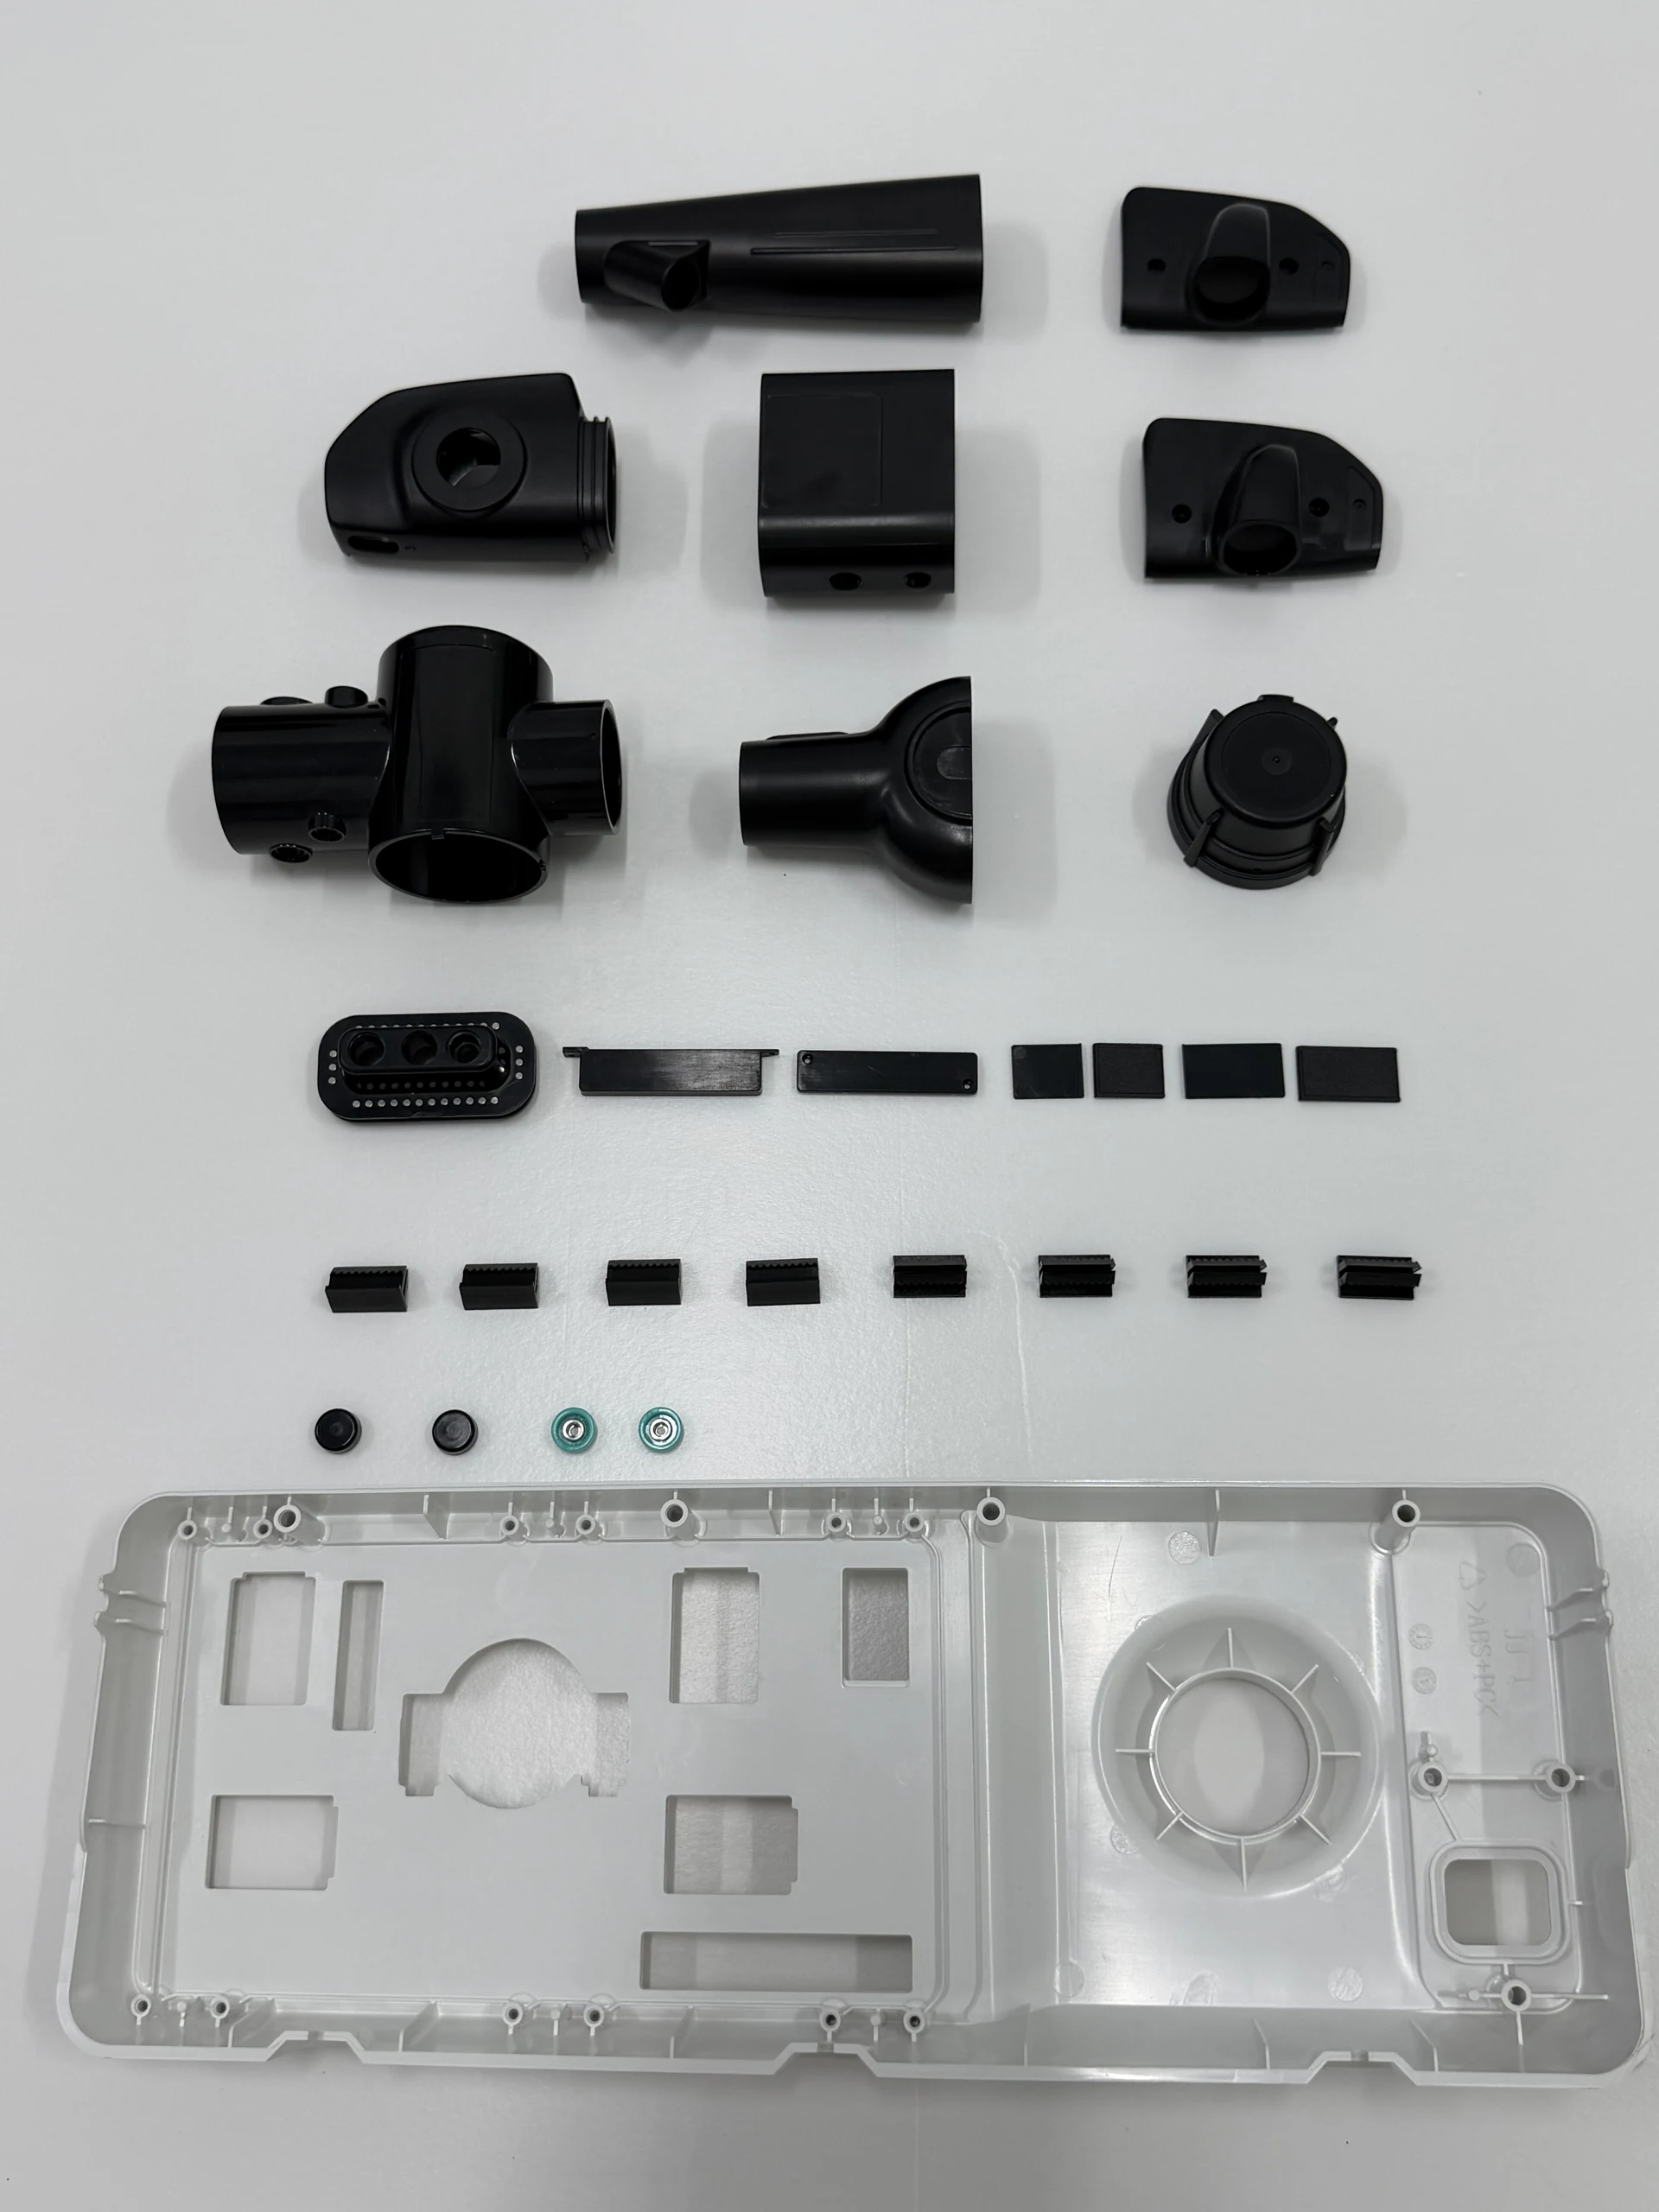
Les composants de connecteur pour endoscope réunissent des éléments de positionnement, des interfaces d'étanchéité et des jeux d'assemblage dans une pièce compacte. JingZhan développe l'outillage et le procédé de moulage autour de la conception du connecteur et des composants d'accouplement du client. Le terme étanche décrit la fonction d'assemblage prévue, et non une classification certifiée pour chaque article illustré. La performance d'étanchéité doit être établie par un essai défini sur le produit assemblé. CONCEPTION ET FABRICATION Identifiez les faces et les diamètres qui positionnent ou compriment un joint. Convenez de l'état de surface, de la bavure admissible et de l'acceptation dimensionnelle à ces emplacements. Incluez le joint réel, la pièce homologue et la méthode de fixation dans les revues d'essais plutôt que de juger le boîtier moulé isolément. Vérifiez les emplacements des trous, les cavités des connecteurs et tous les logements d'inserts par rapport à l'empilement d'assemblage. Lorsque des inserts sont requis, précisez leur matériau, leur retenue et la responsabilité de l'approvisionnement. Le surmoulage d'inserts ou l'installation secondaire est évalué et chiffré séparément au lieu d'être supposé à partir d'une photographie. Examinez les seuils d'injection, les évents et les transitions de paroi autour des ouvertures et des nervures. Maintenez les lignes de soudure et les marques d'éjecteur à l'écart des zones critiques convenues lorsque cela est réalisable. Les échantillons d'essai doivent être examinés pour détecter les manques de matière, les bavures, la déformation et les caractéristiques susceptibles d'entraver l'assemblage. Fournissez la chimie de nettoyage prévue, la température, la pression et la durée d'exposition. Définissez tout test d'étanchéité, montage d'essai et critères d'acceptation avant la qualification. Aucun indice IP, durée de vie en immersion ou compatibilité de stérilisation n'est attribué sans preuves de projet à l'appui. SPÉCIFICATIONS TECHNIQUES PRODUCTION ET APPROVISIONNEMENT RÉCURRENT L'outillage de support peut recourir à l'usinage CNC et à l'électroérosion (EDM) pour les détails de la cavité, suivis d'un moulage par injection sur une machine choisie dans la gamme d'équipements de 50 à 500 tonnes fournie. Des contrôles CMM ou optiques peuvent être planifiés pour les fonctions de positionnement et d'étanchéité. Des essais d'étanchéité ou fonctionnels dédiés nécessitent un montage, une procédure et une responsabilité convenus séparément ; la seule liste d'équipements ne permet pas d'établir que cette validation a été réalisée. Convenez de la révision du plan, de la nuance de résine, des échantillons approuvés et des caractéristiques critiques pour la qualité avant la libération. Enregistrez les lots de matière et les conditions de moulage, inspectez les premières pièces et utilisez l'identification de cavité lorsqu'elle est spécifiée. Définissez l'emballage, l'échantillonnage et l'approbation des changements afin que les livraisons ultérieures puissent être comparées à la même référence. La maintenance de l'outillage et le remplacement des inserts doivent être planifiés en fonction de la demande réelle de production. L'investissement en outillage est chiffré séparément du prix à la pièce. Communiquez la demande annuelle et les quantités de lancement afin que le nombre d'empreintes, l'approvisionnement et le coût par lot puissent être examinés ensemble. APPLICATIONS ASSOCIÉES Boîtiers de connecteur et corps d'interface au sein d'ensembles d'endoscope électronique conçus par le client. Câble d'instrument et interfaces de module nécessitant un positionnement reproductible et une géométrie de contact d'étanchéité contrôlée. Connecteurs du système d'inspection associés et pièces d'interface en plastique, soumis à leurs propres exigences environnementales. These photographs show manufactured component examples, not finished medical devices. Médical suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Discutez de votre plan et de vos exigences d'approvisionnement. Envoyez le CAO, la préférence de résine, les caractéristiques critiques, la demande annuelle et la quantité de libération. Contactez notre équipe d'ingénierie →Composants de connecteur développés pour des interfaces d'ajustement et d'étanchéité contrôlées
Exigences clés de traitement
Portées d'étanchéité et géométrie d'accouplement
Ouvertures et position de l'insert
Remplissage autour de sections complexes
Validation basée sur l'exposition réelle
Paramètres convenus pour votre pièce
Paramètre
Spécification du projet
Périmètre du processus
Corps de connecteur moulés sur mesure et composants plastiques d'assemblage associés.
Grade de résine
Résine d'ingénierie sélectionnée en fonction des besoins mécaniques, chimiques et dimensionnels.
Interfaces d'étanchéité
Portées d'étanchéité, gorges et géométrie de la pièce opposée définies par le client.
Disposition des connecteurs
Nombre, position et dimensions des ouvertures conformément au CAD approuvé.
Exigences d'insert
Matériau, position and retention agreed; additional operations separately scoped.
Tolérances
Spécifié par caractéristique, avec système de référentiel et méthode d'inspection.
Périmètre de l'essai d'étanchéité
Conditions d'essai et critères d'acceptation définis pour la conception assemblée.
Emballage
Protection des surfaces d'étanchéité, des zones de contact et des ensembles de composants identifiés.
Équipement, délai de livraison et planification des commandes
Élément de planification
Base de la cotation
Revue DFM
Délai indicatif de 3 à 5 jours ouvrables après réception des plans complets et des exigences.
Nouvel outillage
Délai indicatif de 6 à 8 semaines jusqu'au premier essai de moule après approbation de la conception du moule et libération commerciale ; les corrections et la validation par le client sont supplémentaires.
Quantités de commande
Base initiale de planification du devis : un lot pilote de 500 pièces ou un lot répété de 1 000 pièces par référence, résine et couleur, sous réserve du devis du projet.
Commandes récurrentes
Délai indicatif de 10 à 15 jours ouvrables après confirmation des matériaux et du créneau de production. La qualification client, le traitement spécial et le transport sont en supplément.
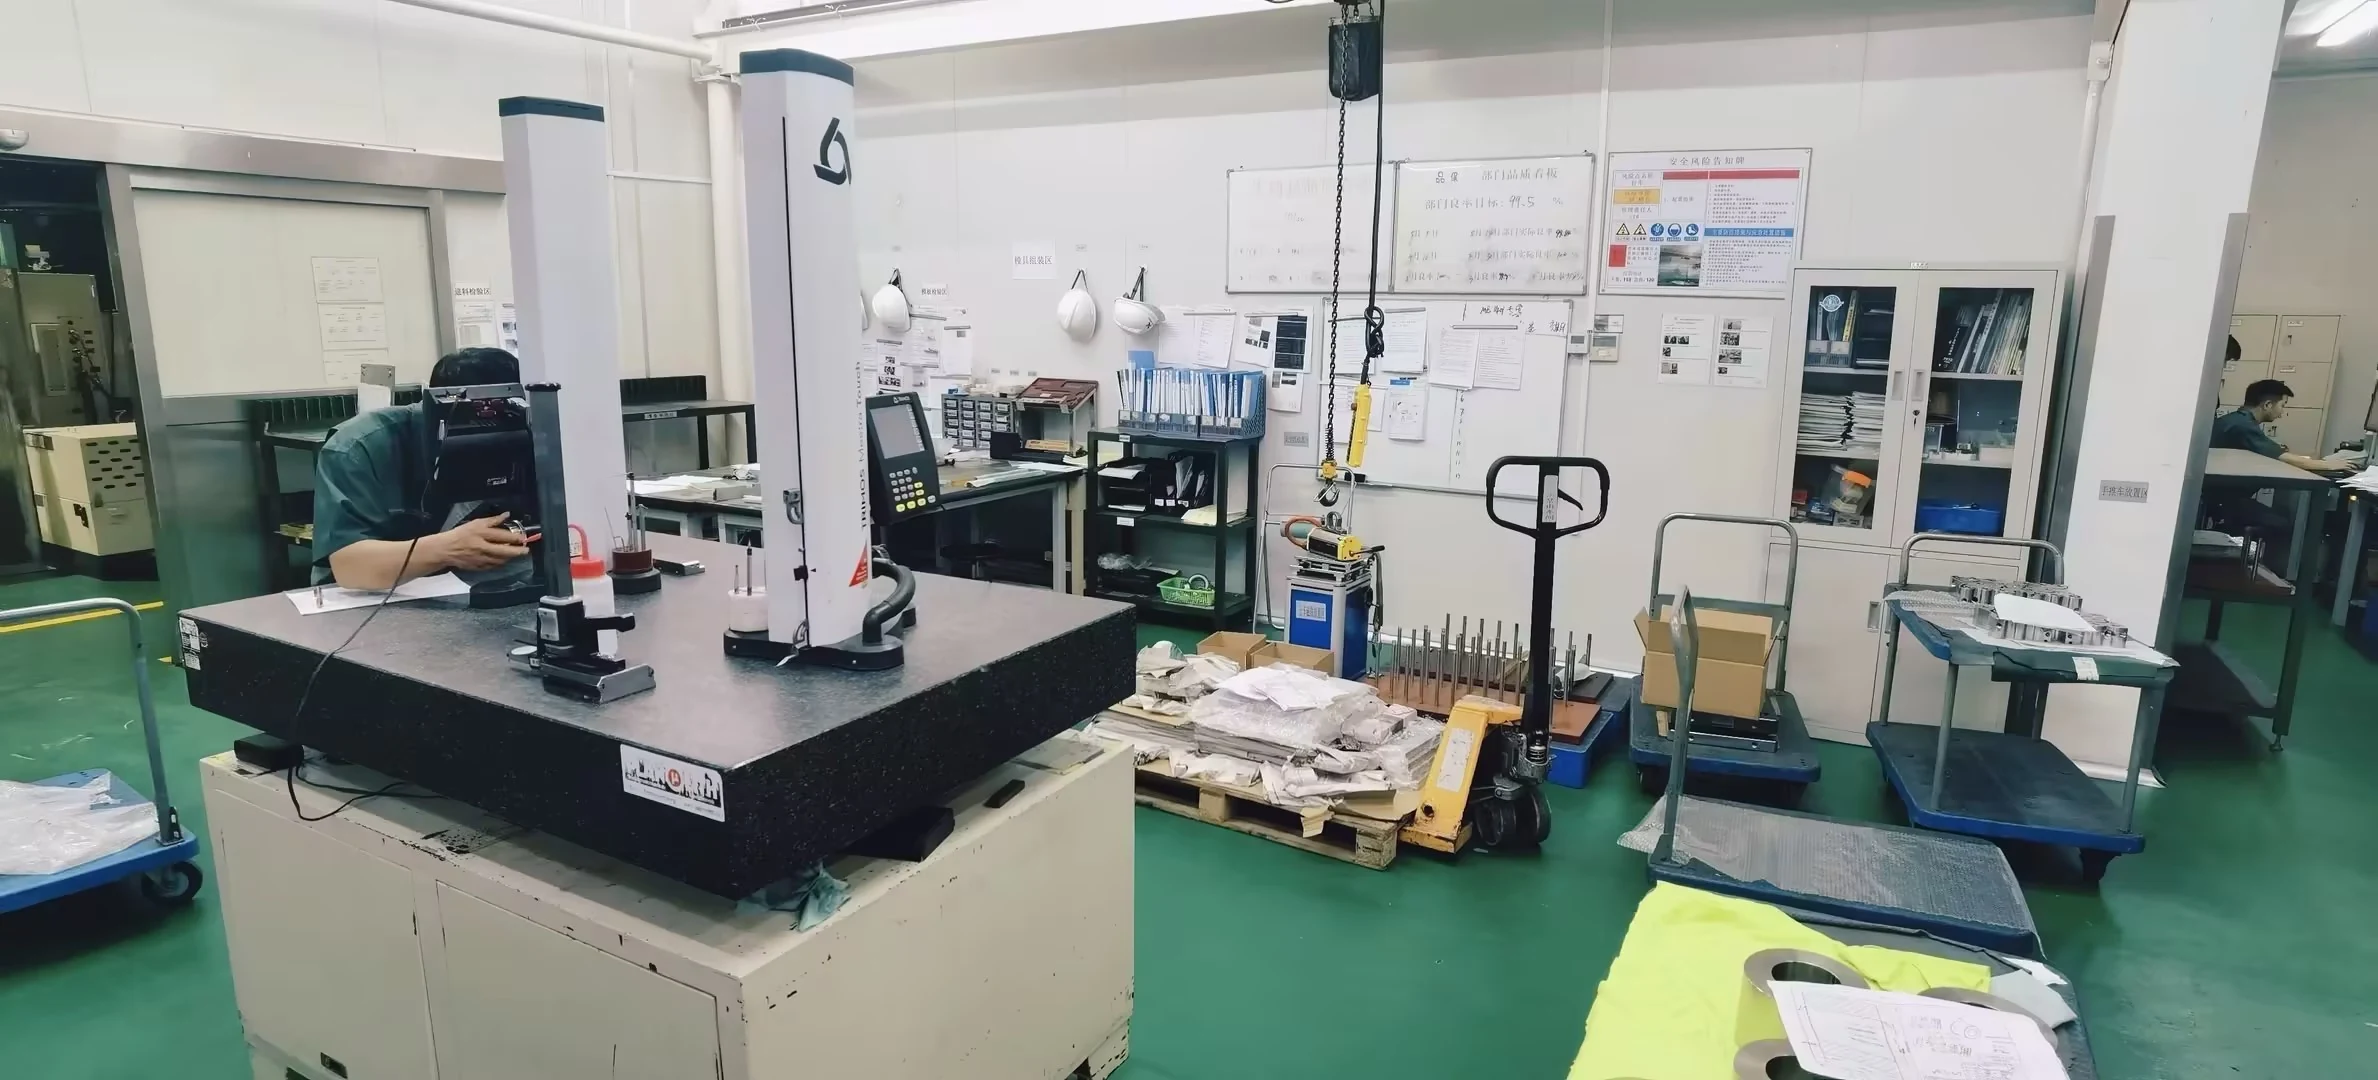
Maintenez les commandes récurrentes sur une base approuvée
Où ces composants peuvent être utilisés
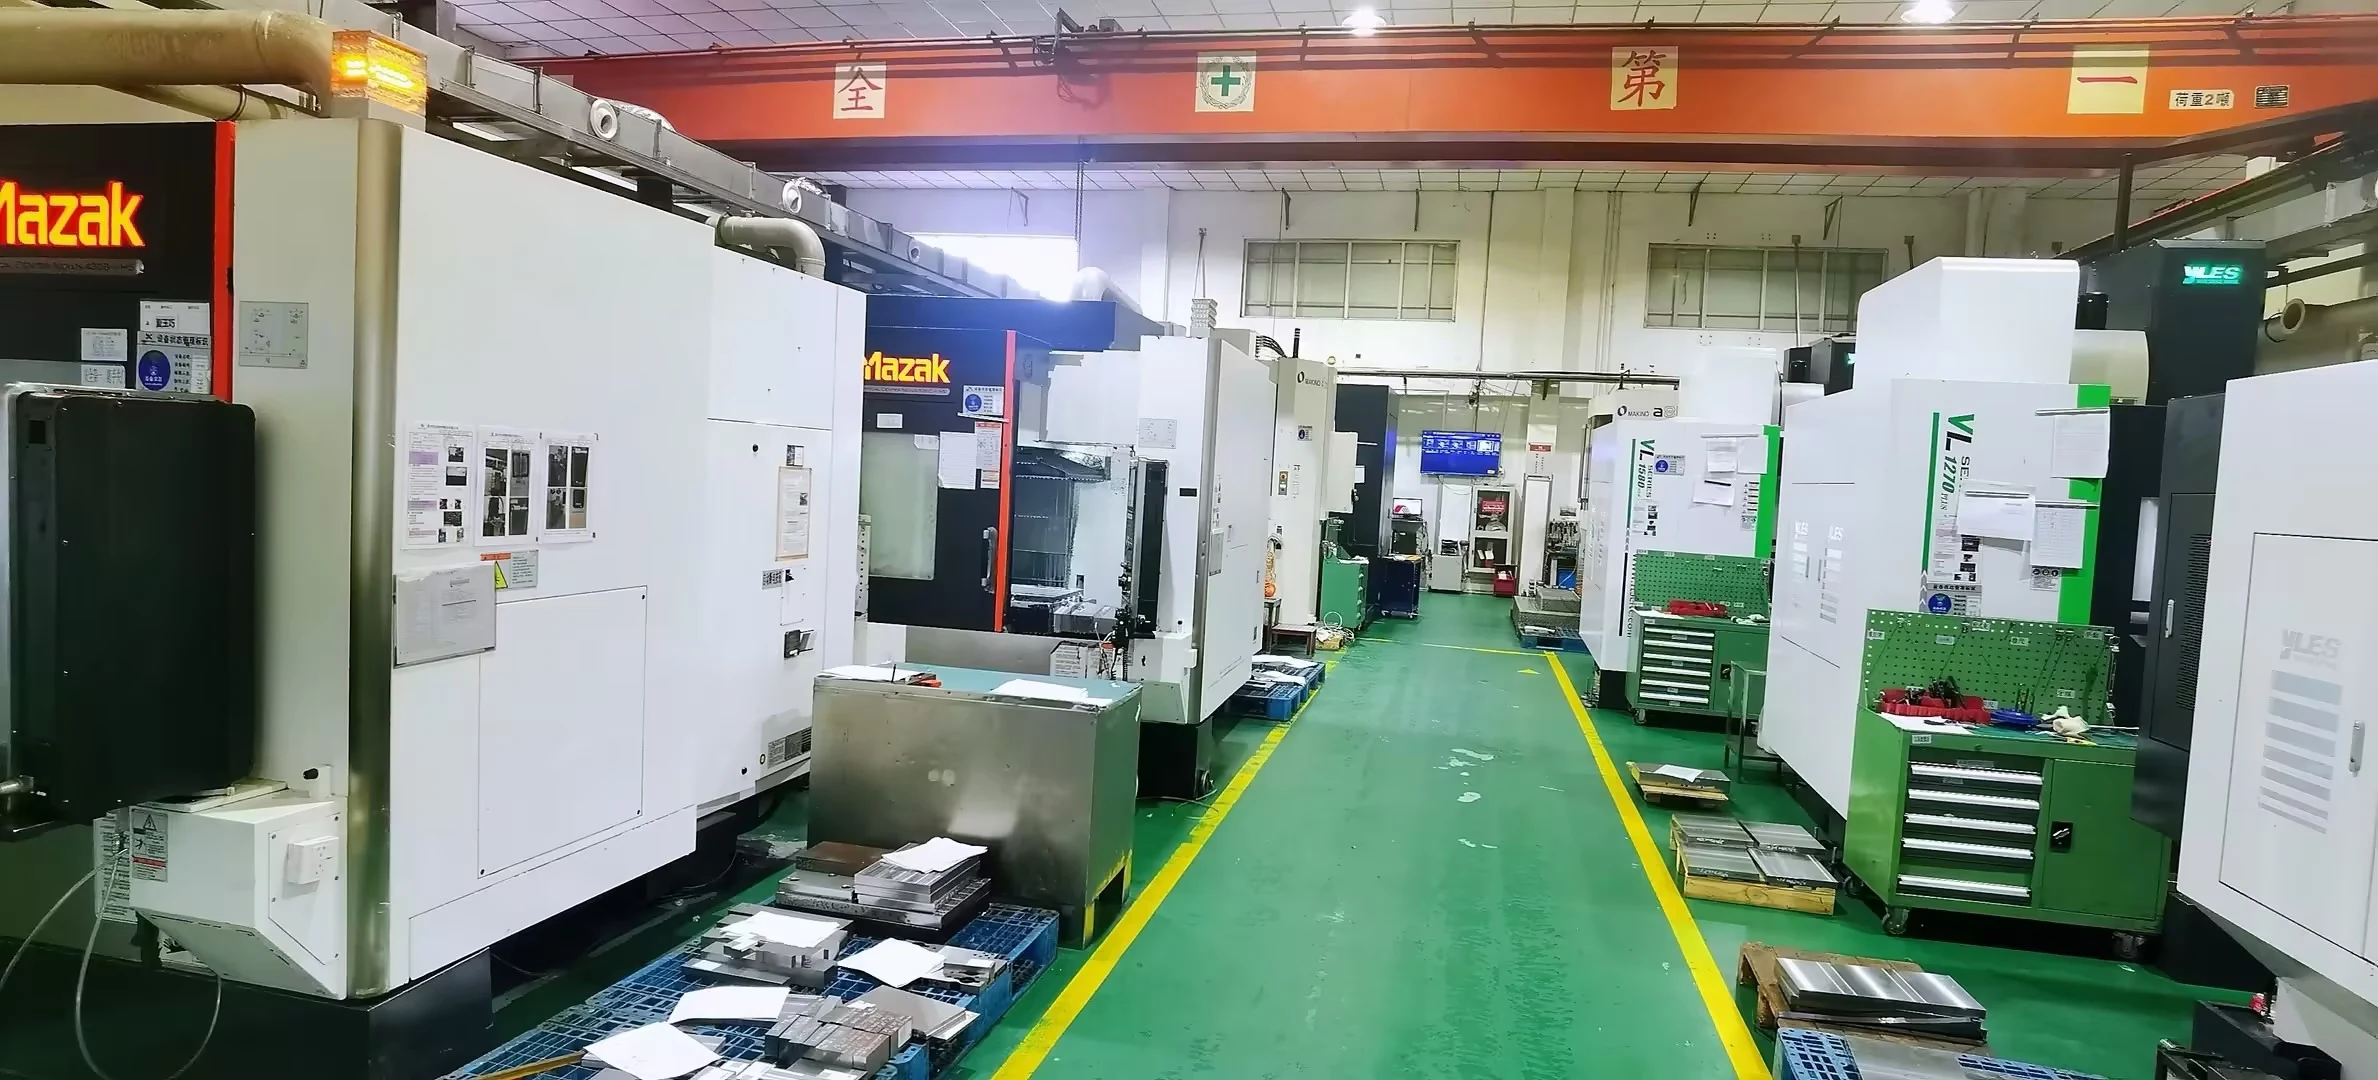
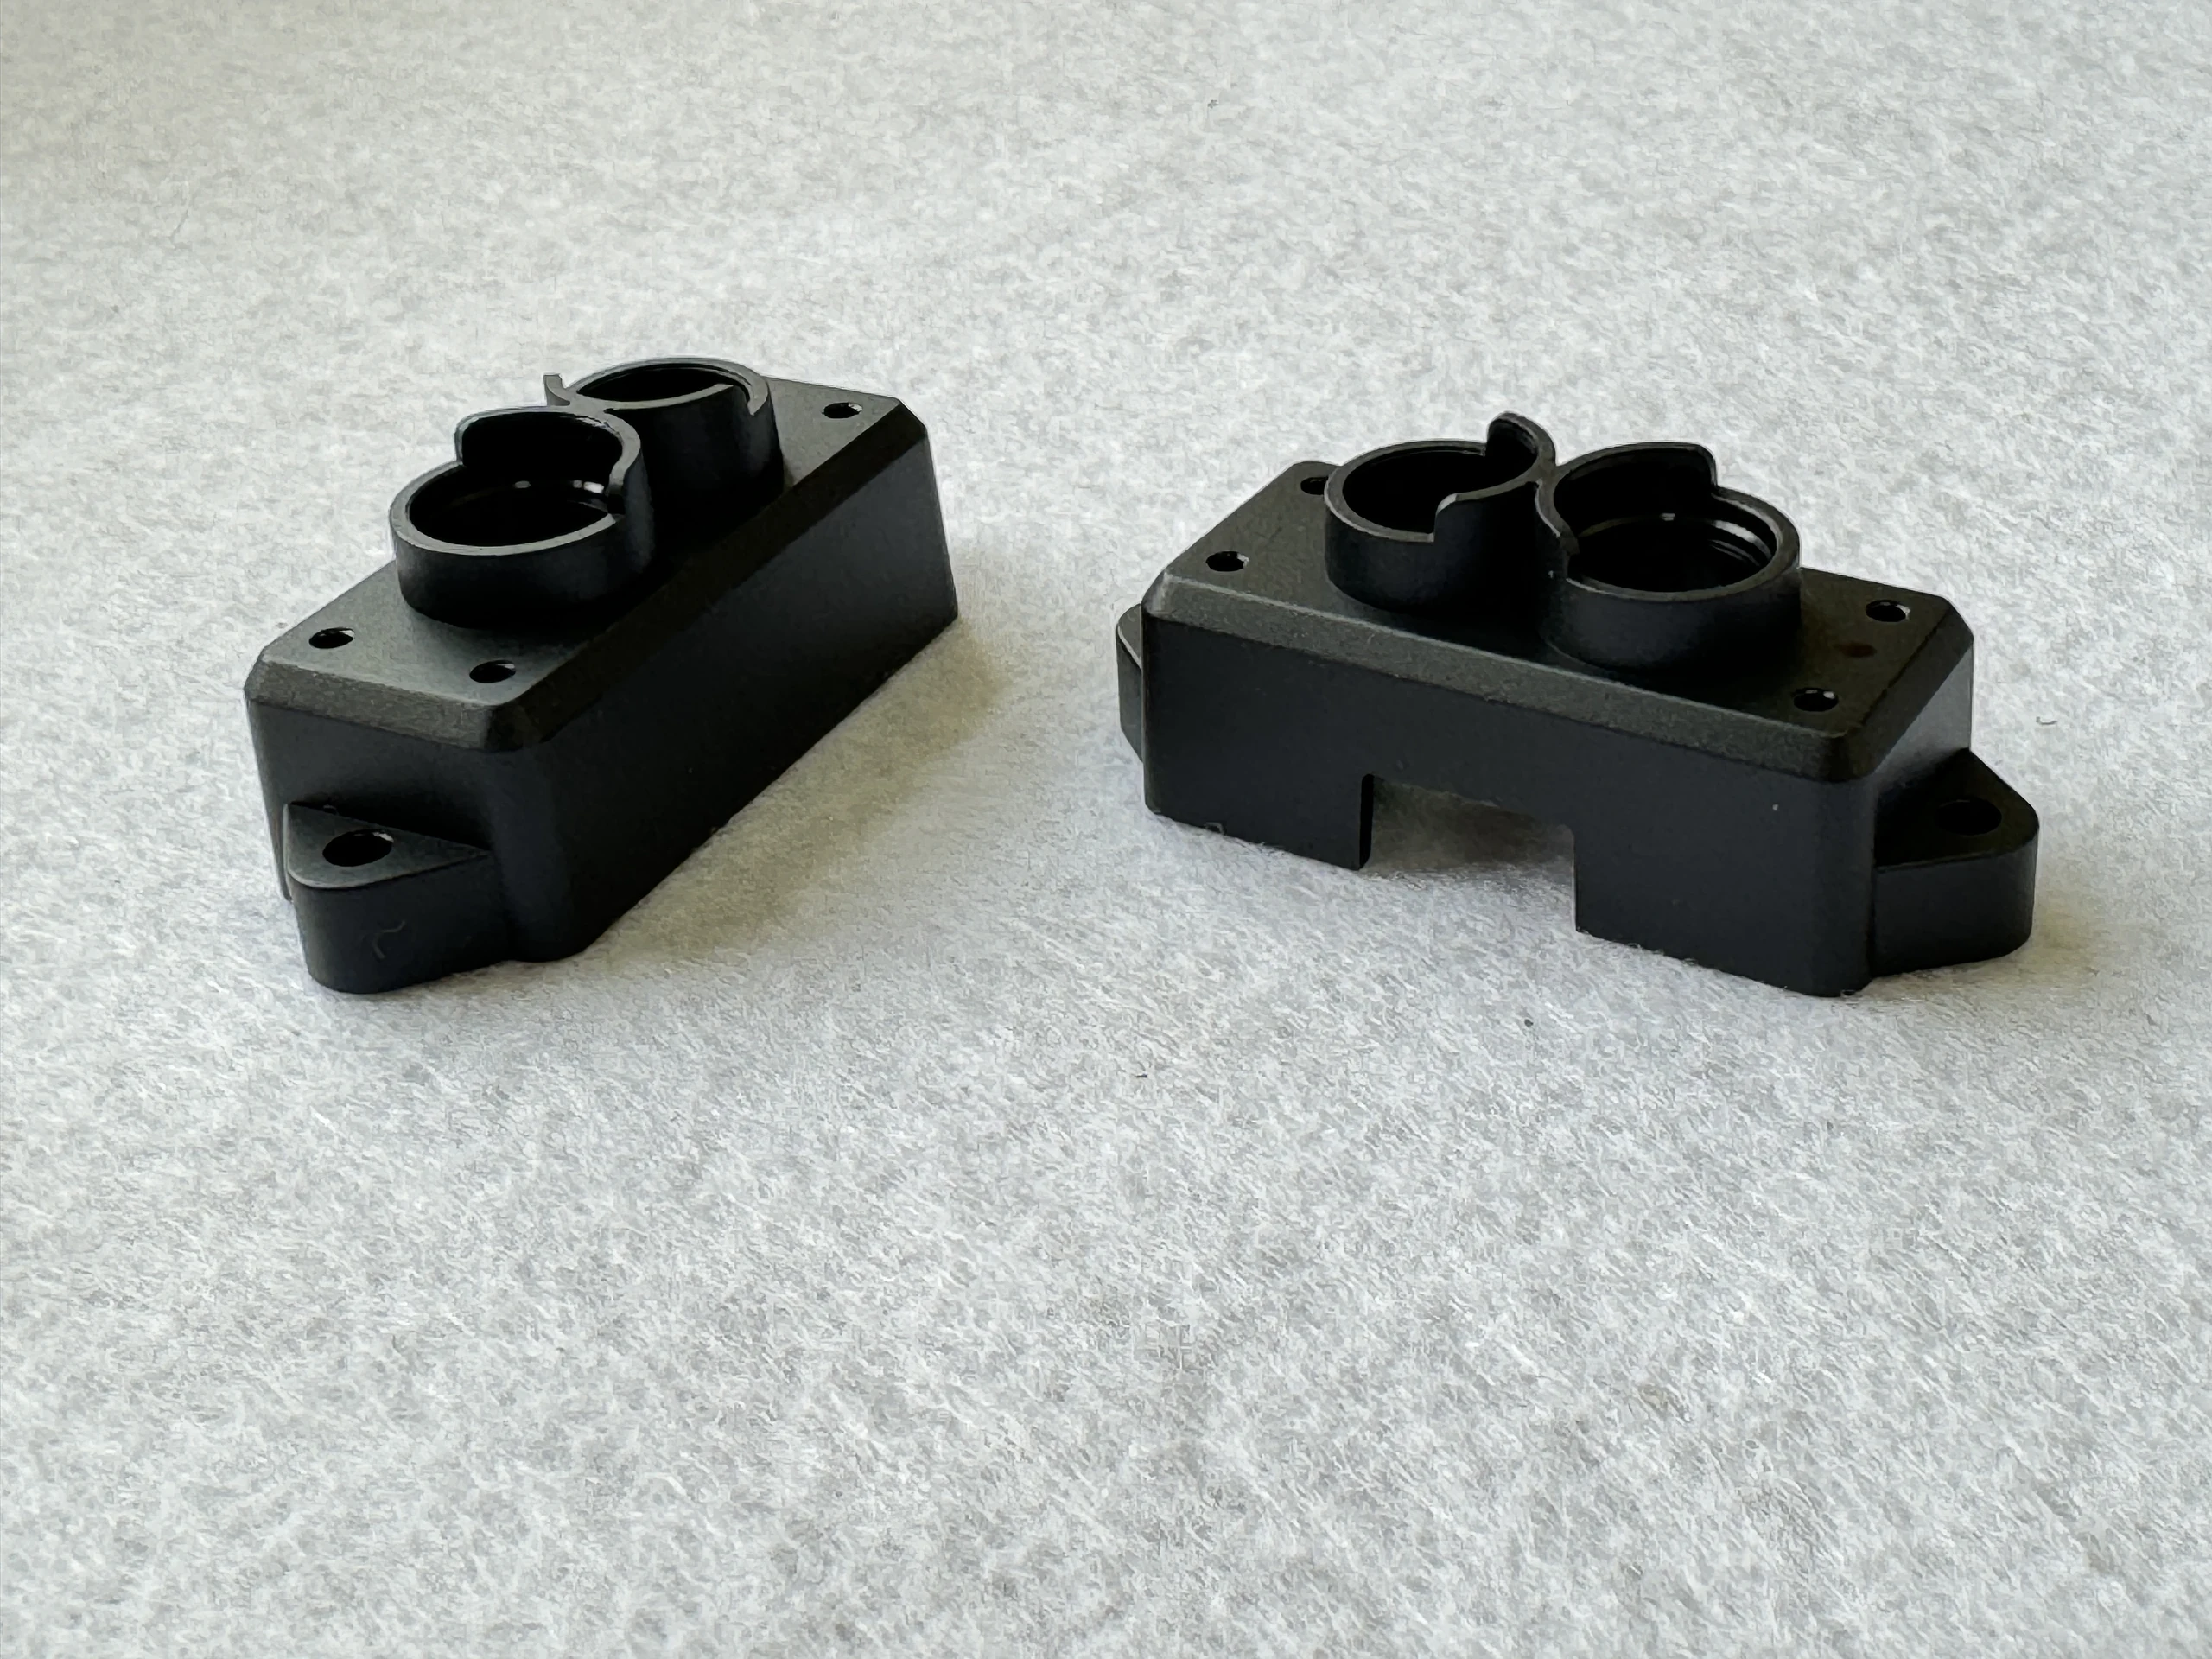
Spécifications techniques
| Processus | Moulage par injection plastique de précision sur mesure |
|---|---|
| Groupe de produits | Connecteurs étanches pour endoscopes et composants d'assemblage |
| Applications courantes | connecteurs étanches multipoints, interfaces de câbles et sous-ensembles d'endoscope coordonnés |
| Options de matériaux | PC/ABS, ABS, PA, POM, TPE et autres résines techniques sélectionnées selon les exigences d'assemblage et de nettoyage de l'appareil |
| Orientation ingénierie | alignement précis des broches et des connecteurs, gorges d'étanchéité stables et interfaces de surmoulage, et cheminement de câbles protégé à travers les composants assemblés |
| Assistance de projet | Revue DFM, conception de moules, essais de moules, validation d'assemblage et production répétitive |
| Personnalisation | La géométrie, la couleur, la texture, la résine, les inserts et l'emballage peuvent être développés selon les exigences du projet |
Produits recommandés
Découvrez nos composants moulés par injection de haute précision, plébiscités par les leaders mondiaux de l'industrie.