Anglais
 Espagnol
 Portugais
 Russe
 Arabe
 Français
 Allemand
 Chinois
 Japonais
 Coréen


Tableaux de bord et panneaux de garniture intérieure pour automobiles
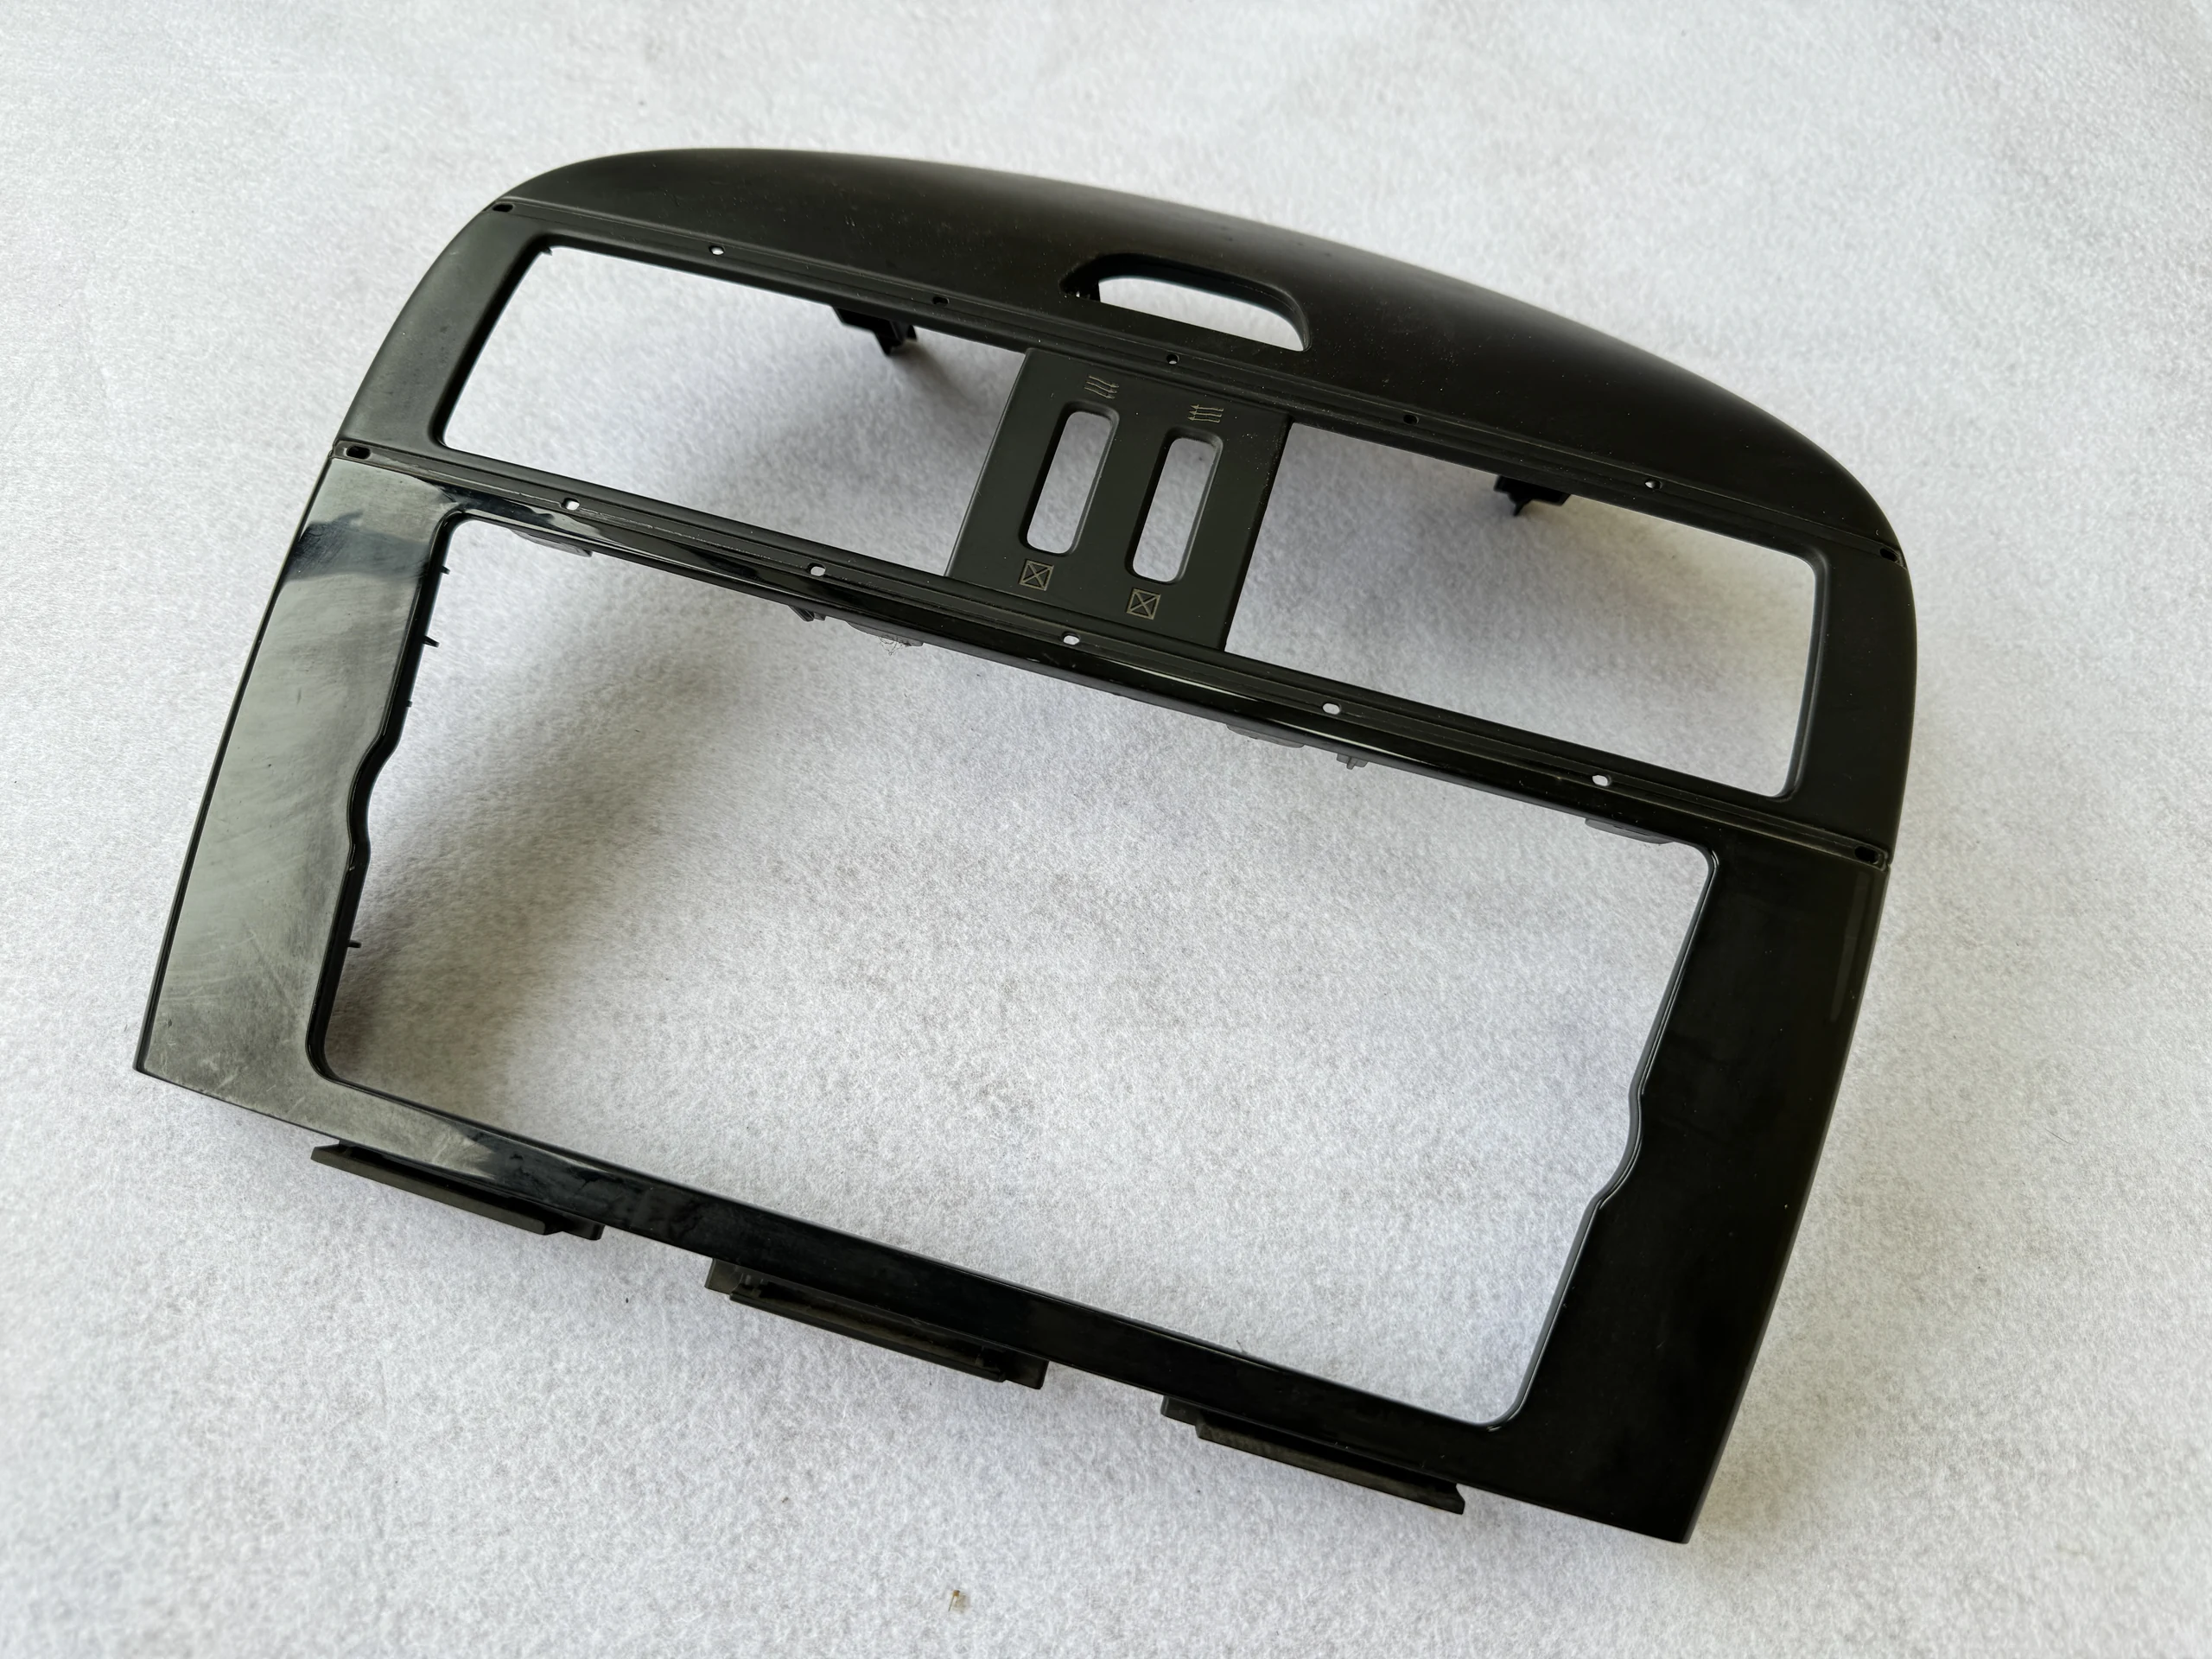
Ces panneaux de tableau de bord et de garniture intérieure automobiles sont conçus pour les cadres de console centrale, les boîtiers d'instruments et les panneaux de revêtement intérieur visibles, depuis l'examen DFM initial jusqu'à la production répétée. Le plan de moulage est élaboré autour de surfaces de classe esthétique à texture contrôlée, d'écarts et d'affleurements stables au niveau des garnitures environnantes, ainsi que de bossages et de clips renforcés à faible gauchissement. La sélection de la résine, l'emplacement des points d'injection, les lignes de joint et les points d'inspection sont adaptés aux pièces d'accouplement, à l'environnement d'exploitation et au volume de production prévu.
Aperçu du produit
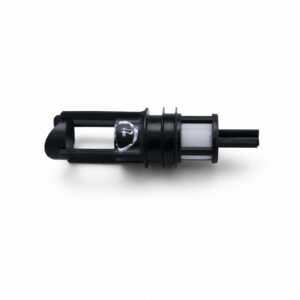
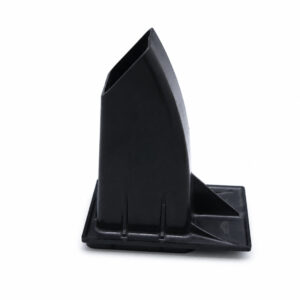
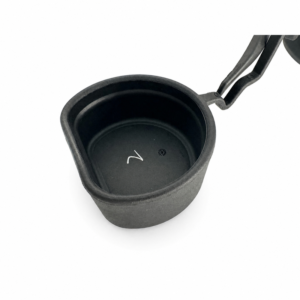
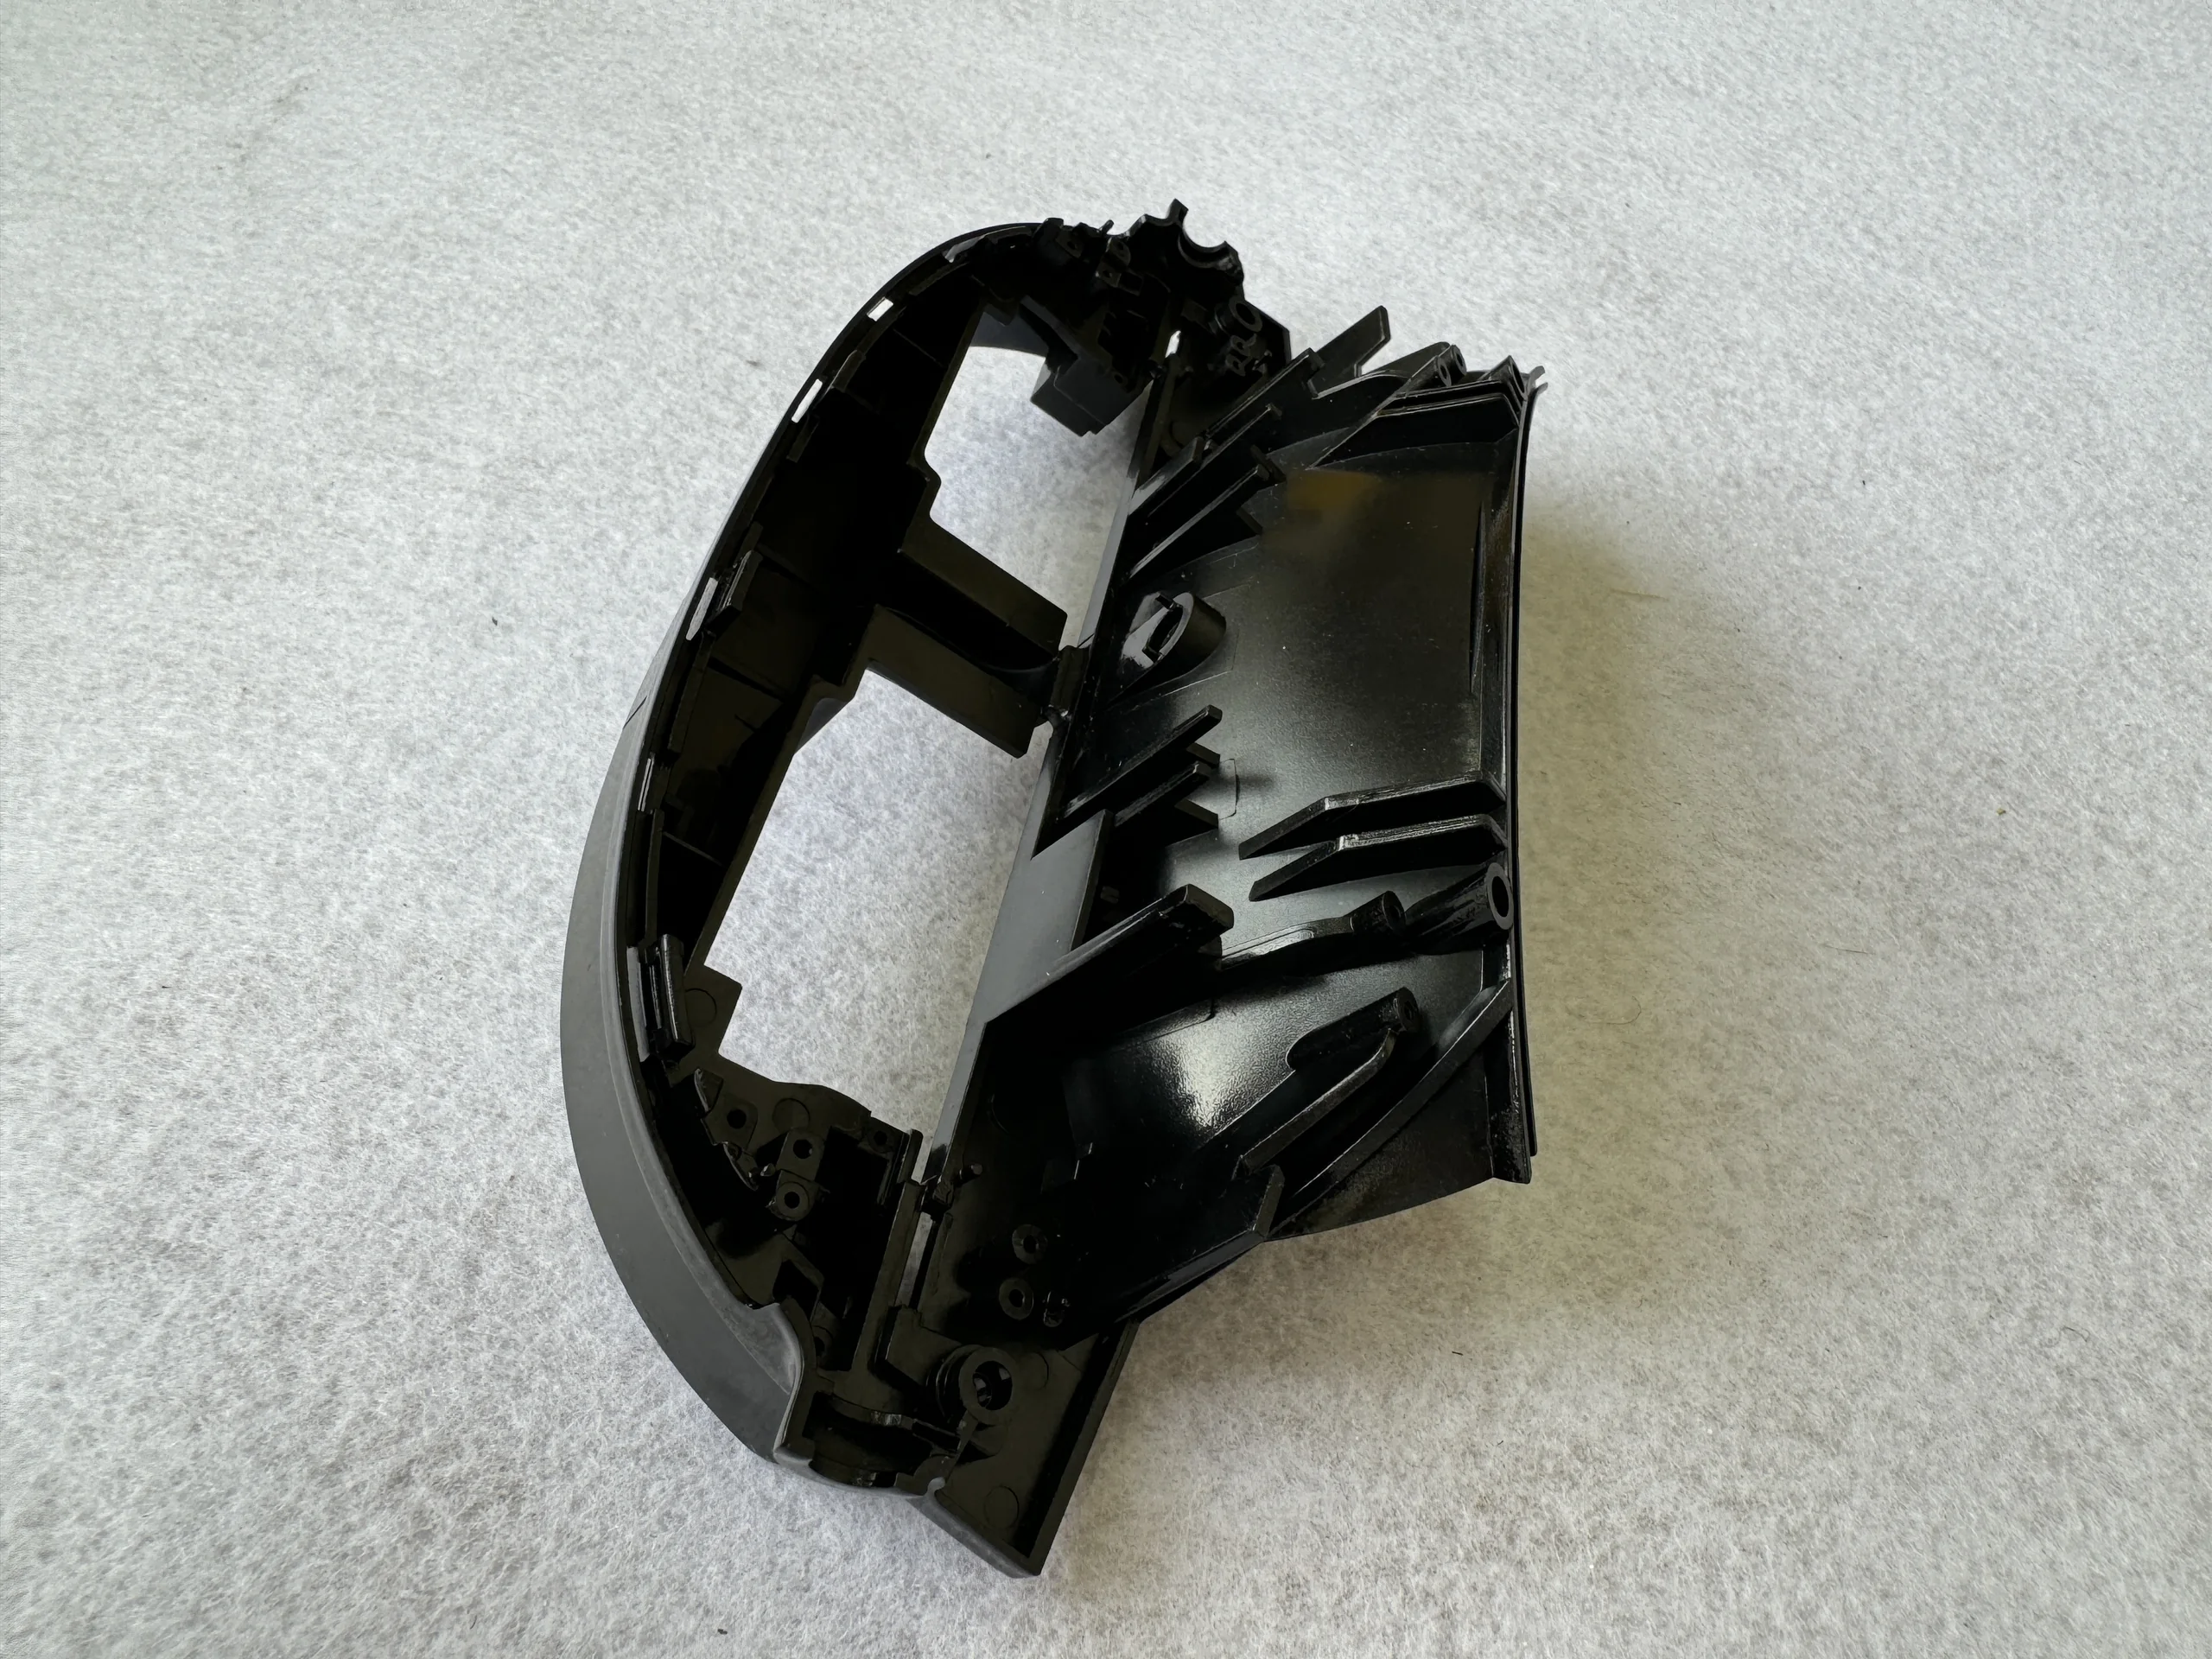
La garniture intérieure doit paraître homogène tout en s'alignant sur l'ensemble de l'instrument ou du tableau de bord. JingZhan examine ensemble les ouvertures, les nervures arrière, les points de fixation et les surfaces esthétiques, en utilisant des échantillons d'essai pour établir l'ajustement et la finition approuvés. CONCEPTION ET FABRICATION Référencer les ouvertures et les éléments de fixation aux références de montage communes. Vérifier l'accès aux fixations et aux connecteurs afin que les nervures cachées n'obstruent pas l'équipement installé. Examinez les transitions de paroi et le refroidissement près des bossages afin de limiter les retassures et la déformation. Définissez le brillant, la texture et les marques de soudure ou d'écoulement acceptables par zone esthétique. Specify scratch, heat, odour, emissions or other required tests in the project brief. The acceptance standard and tested grade must be confirmed; a photographed panel does not demonstrate compliance. SPÉCIFICATIONS TECHNIQUES PRODUCTION ET APPROVISIONNEMENT RÉCURRENT Les registres d'équipement de l'entreprise comprennent des machines de moulage de thermoplastiques de 50 à 500 tonnes, des ressources d'outillage CNC et EDM, des équipements de mesure CMM et optiques. La sélection de la presse suit la résine, le volume d'injection, la surface projetée et l'agencement du moule. Les chiffres des équipements n'établissent pas une tolérance commune pour chaque pièce. Les commandes répétées suivent le dessin approuvé, la spécification de résine ou de compound, les échantillons de référence et le plan d'inspection. Convenir de l'identification du lot, du suivi des empreintes si nécessaire, de l'emballage protecteur et de l'approbation des modifications. La qualification du client et toute documentation spéciale sont définies avant la libération. L'investissement en outillage est chiffré séparément du prix à la pièce. Communiquez la demande annuelle et les quantités de lancement afin que le nombre d'empreintes, l'approvisionnement et le coût par lot puissent être examinés ensemble. APPLICATIONS ASSOCIÉES Façade de tableau de bord, entourages d'instruments et panneaux de garniture intérieure. Couvre-moulures personnalisées et panneaux de montage dans les ensembles d'habitacle de véhicule. Les photographies montrent des exemples de composants de l'entreprise, et non des articles de catalogue interchangeables. L'adéquation à l'application ainsi que toute performance en matière de sécurité, de durabilité ou d'environnement doivent être confirmées pour la conception et le plan d'essai du client. Discutez de votre plan et de vos exigences d'approvisionnement. Envoyez le CAO, la préférence de résine, les caractéristiques critiques, la demande annuelle et la quantité de libération. Contactez notre équipe d'ingénierie →Panneaux intérieurs avec aspect coordonné et références d'assemblage
Exigences clés de traitement
Coordonner l'avant et l'arrière
Aspect de la grande surface de commande
Convenir des essais spécifiques à chaque moulure
Paramètres convenus pour votre pièce
Paramètre
Spécification du projet
Périmètre de fabrication
Développement d'outillage personnalisé, approbation des essais et fourniture répétée de composants convenue.
Sélection des matériaux
ABS, PC/ABS, PP ou une autre résine spécifiée de qualité intérieure.
Orientation technique
Ouvertures de panneau, alignement des bords, bossages de fixation et finition visible.
Dimensions et tolérance
Dessin approuvé et accord d'inspection spécifique aux caractéristiques.
Couleur et finition
Grade spécifié, référence de couleur et zones cosmétiques.
Agencement des outils
Empreintes, inserts et maintenance prévue examinés en fonction de la demande.
Qualité et livraison
Première pièce et contrôles par lot convenus, emballage protégé et identification du lot.
Équipement, délai de livraison et planification des commandes
Élément de planification
Base de la cotation
Revue DFM
Délai indicatif de 3 à 5 jours ouvrables après réception des plans complets et des exigences.
Nouvel outillage
Indicatif de 4 à 8 semaines jusqu'au premier essai d'outillage après approbation de la conception de l'outillage et libération commerciale ; les corrections et la validation client sont supplémentaires.
Quantités de commande
Base initiale de planification du devis : un lot pilote de 500 pièces ou un lot répété de 1 000 pièces par référence, résine et couleur, sous réserve du devis du projet.
Commandes récurrentes
Délai indicatif de 10 à 15 jours ouvrables après confirmation des matériaux et du créneau de production. La qualification client, le traitement spécial et le transport sont en supplément.
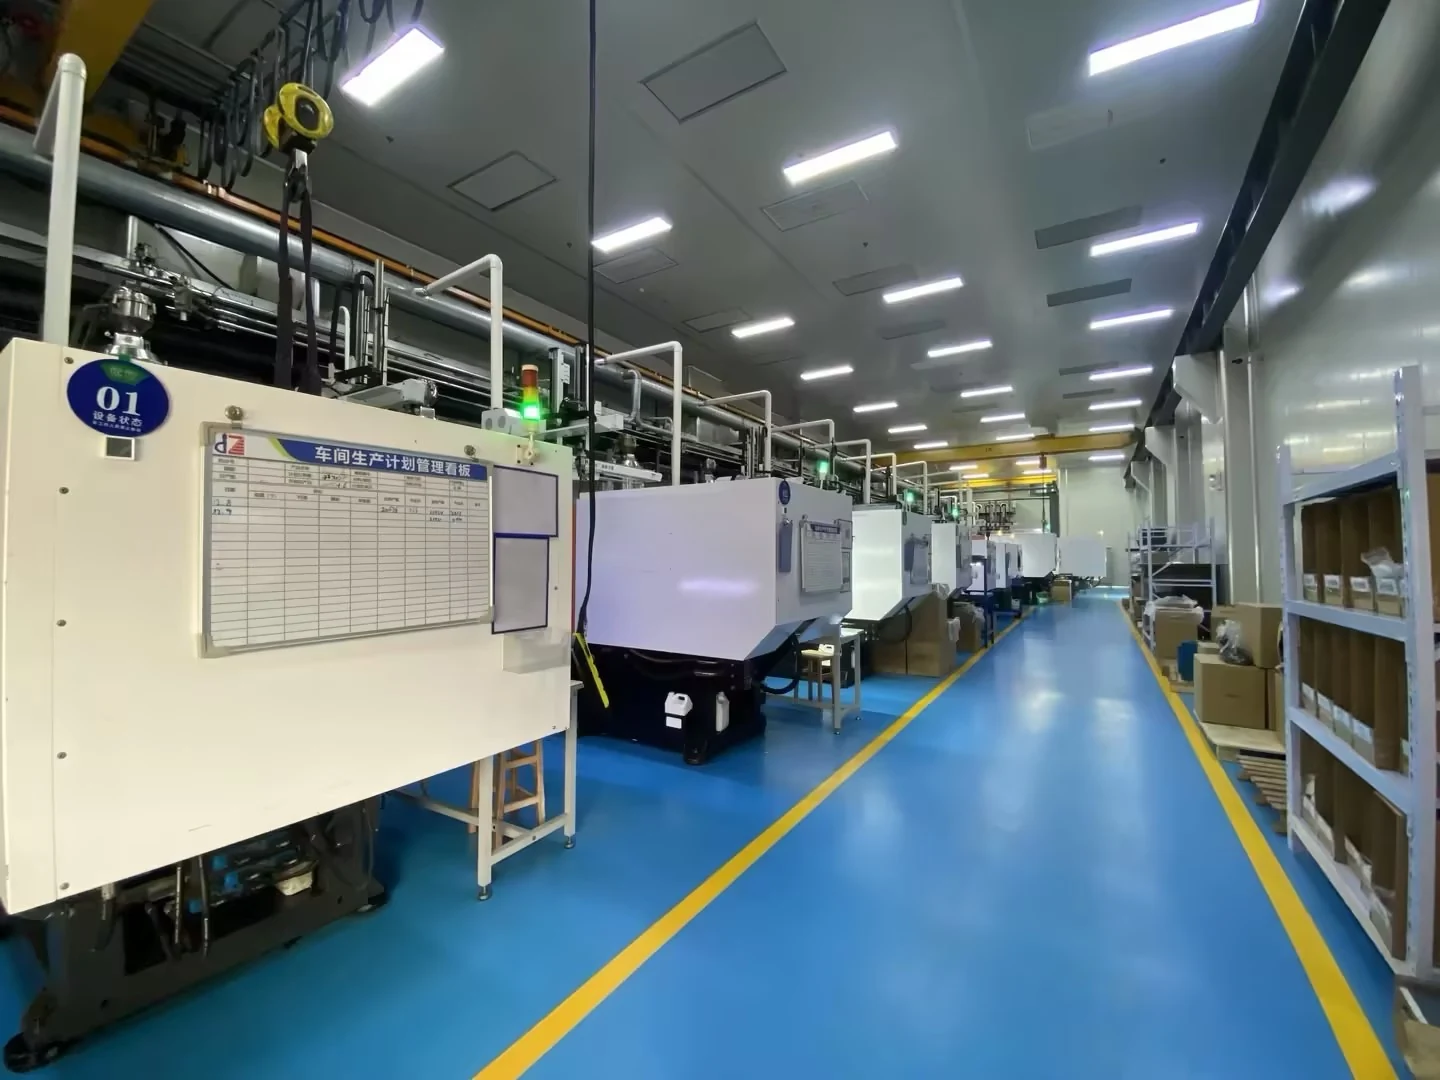
Maintenez les commandes récurrentes sur une base approuvée
Où ces composants peuvent être utilisés
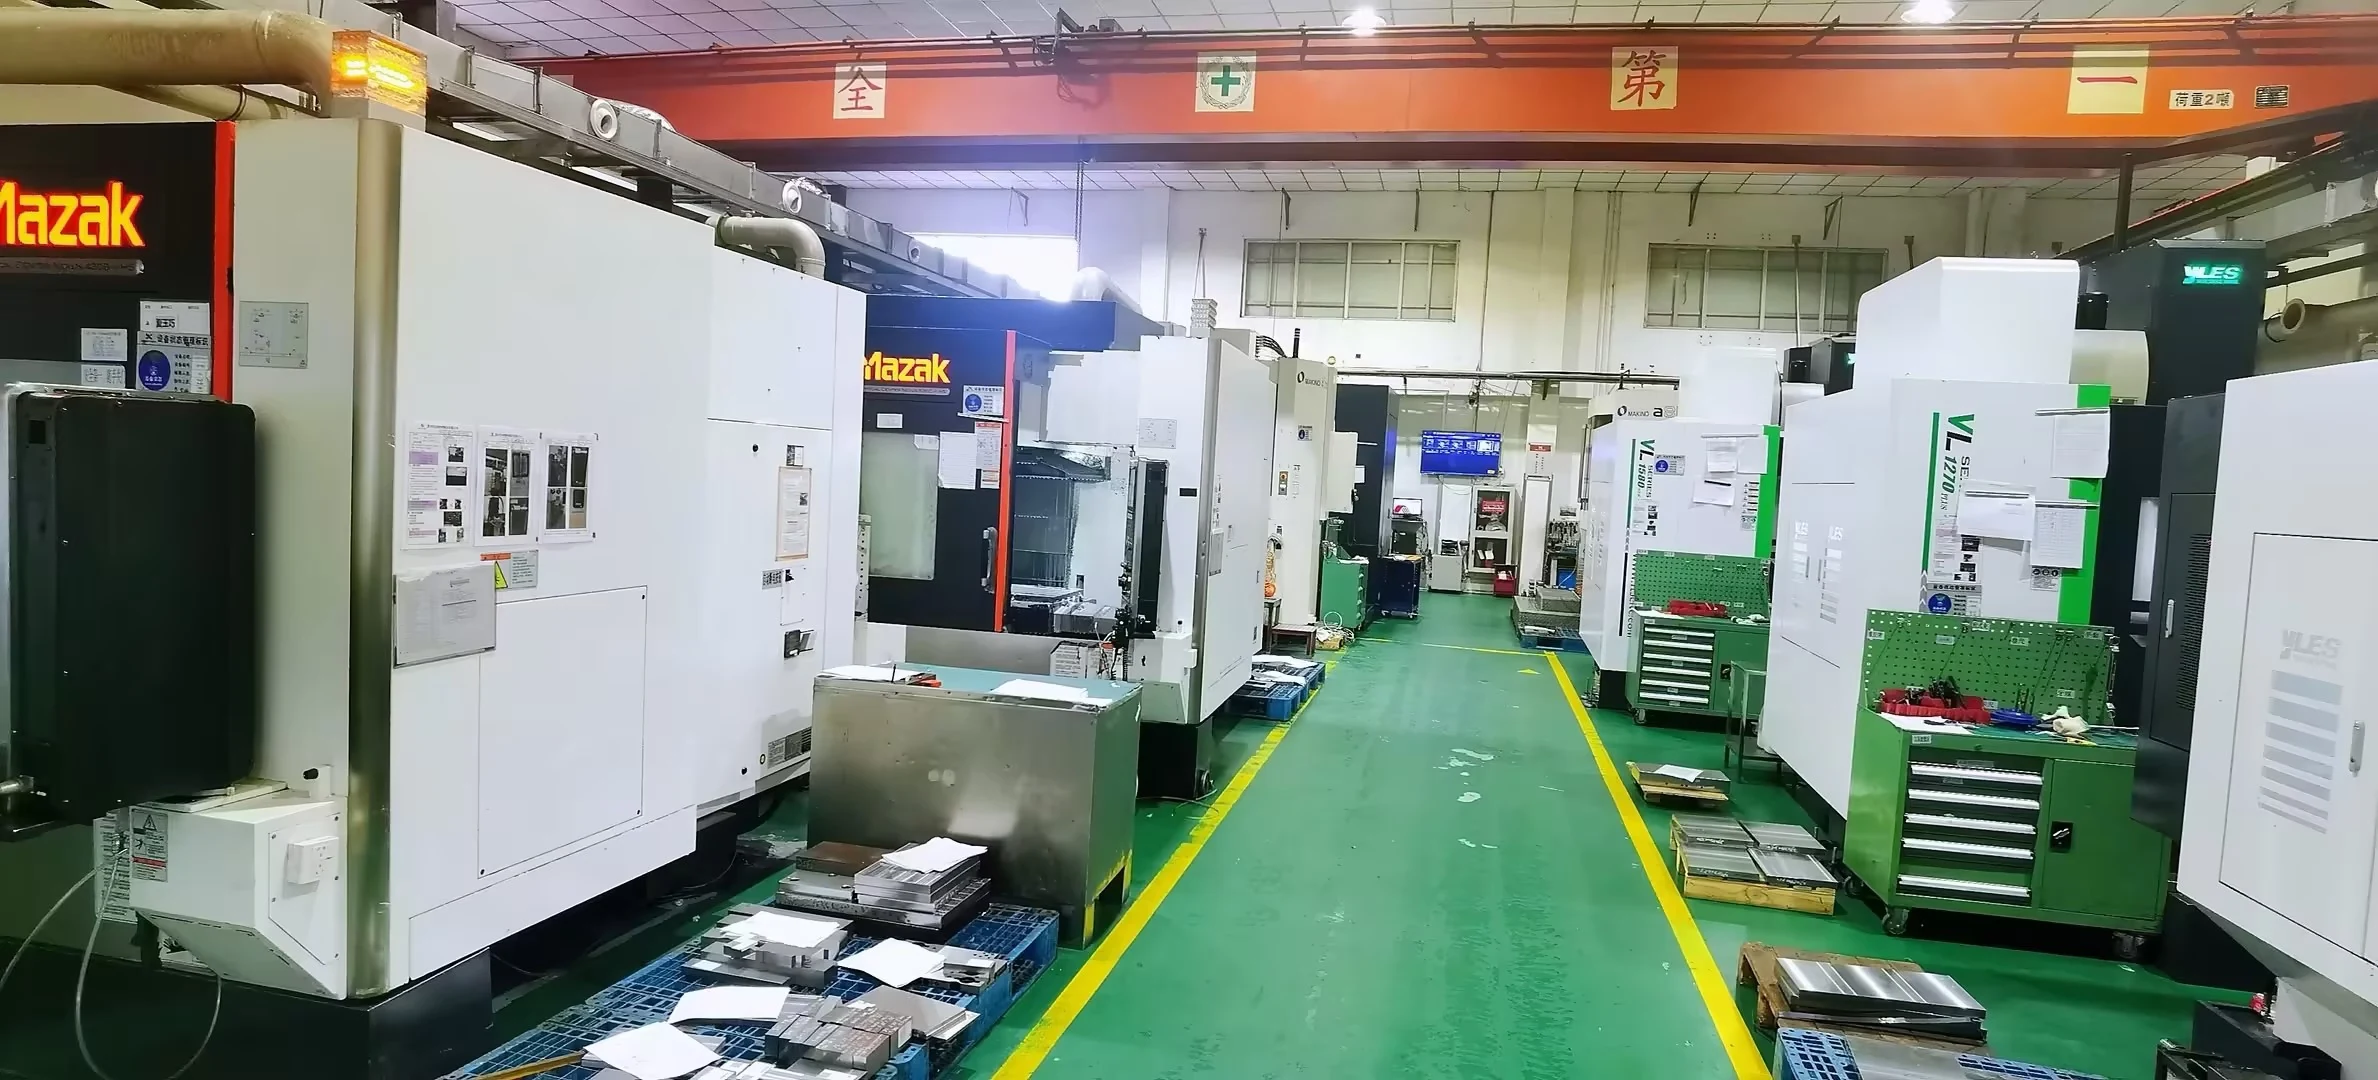
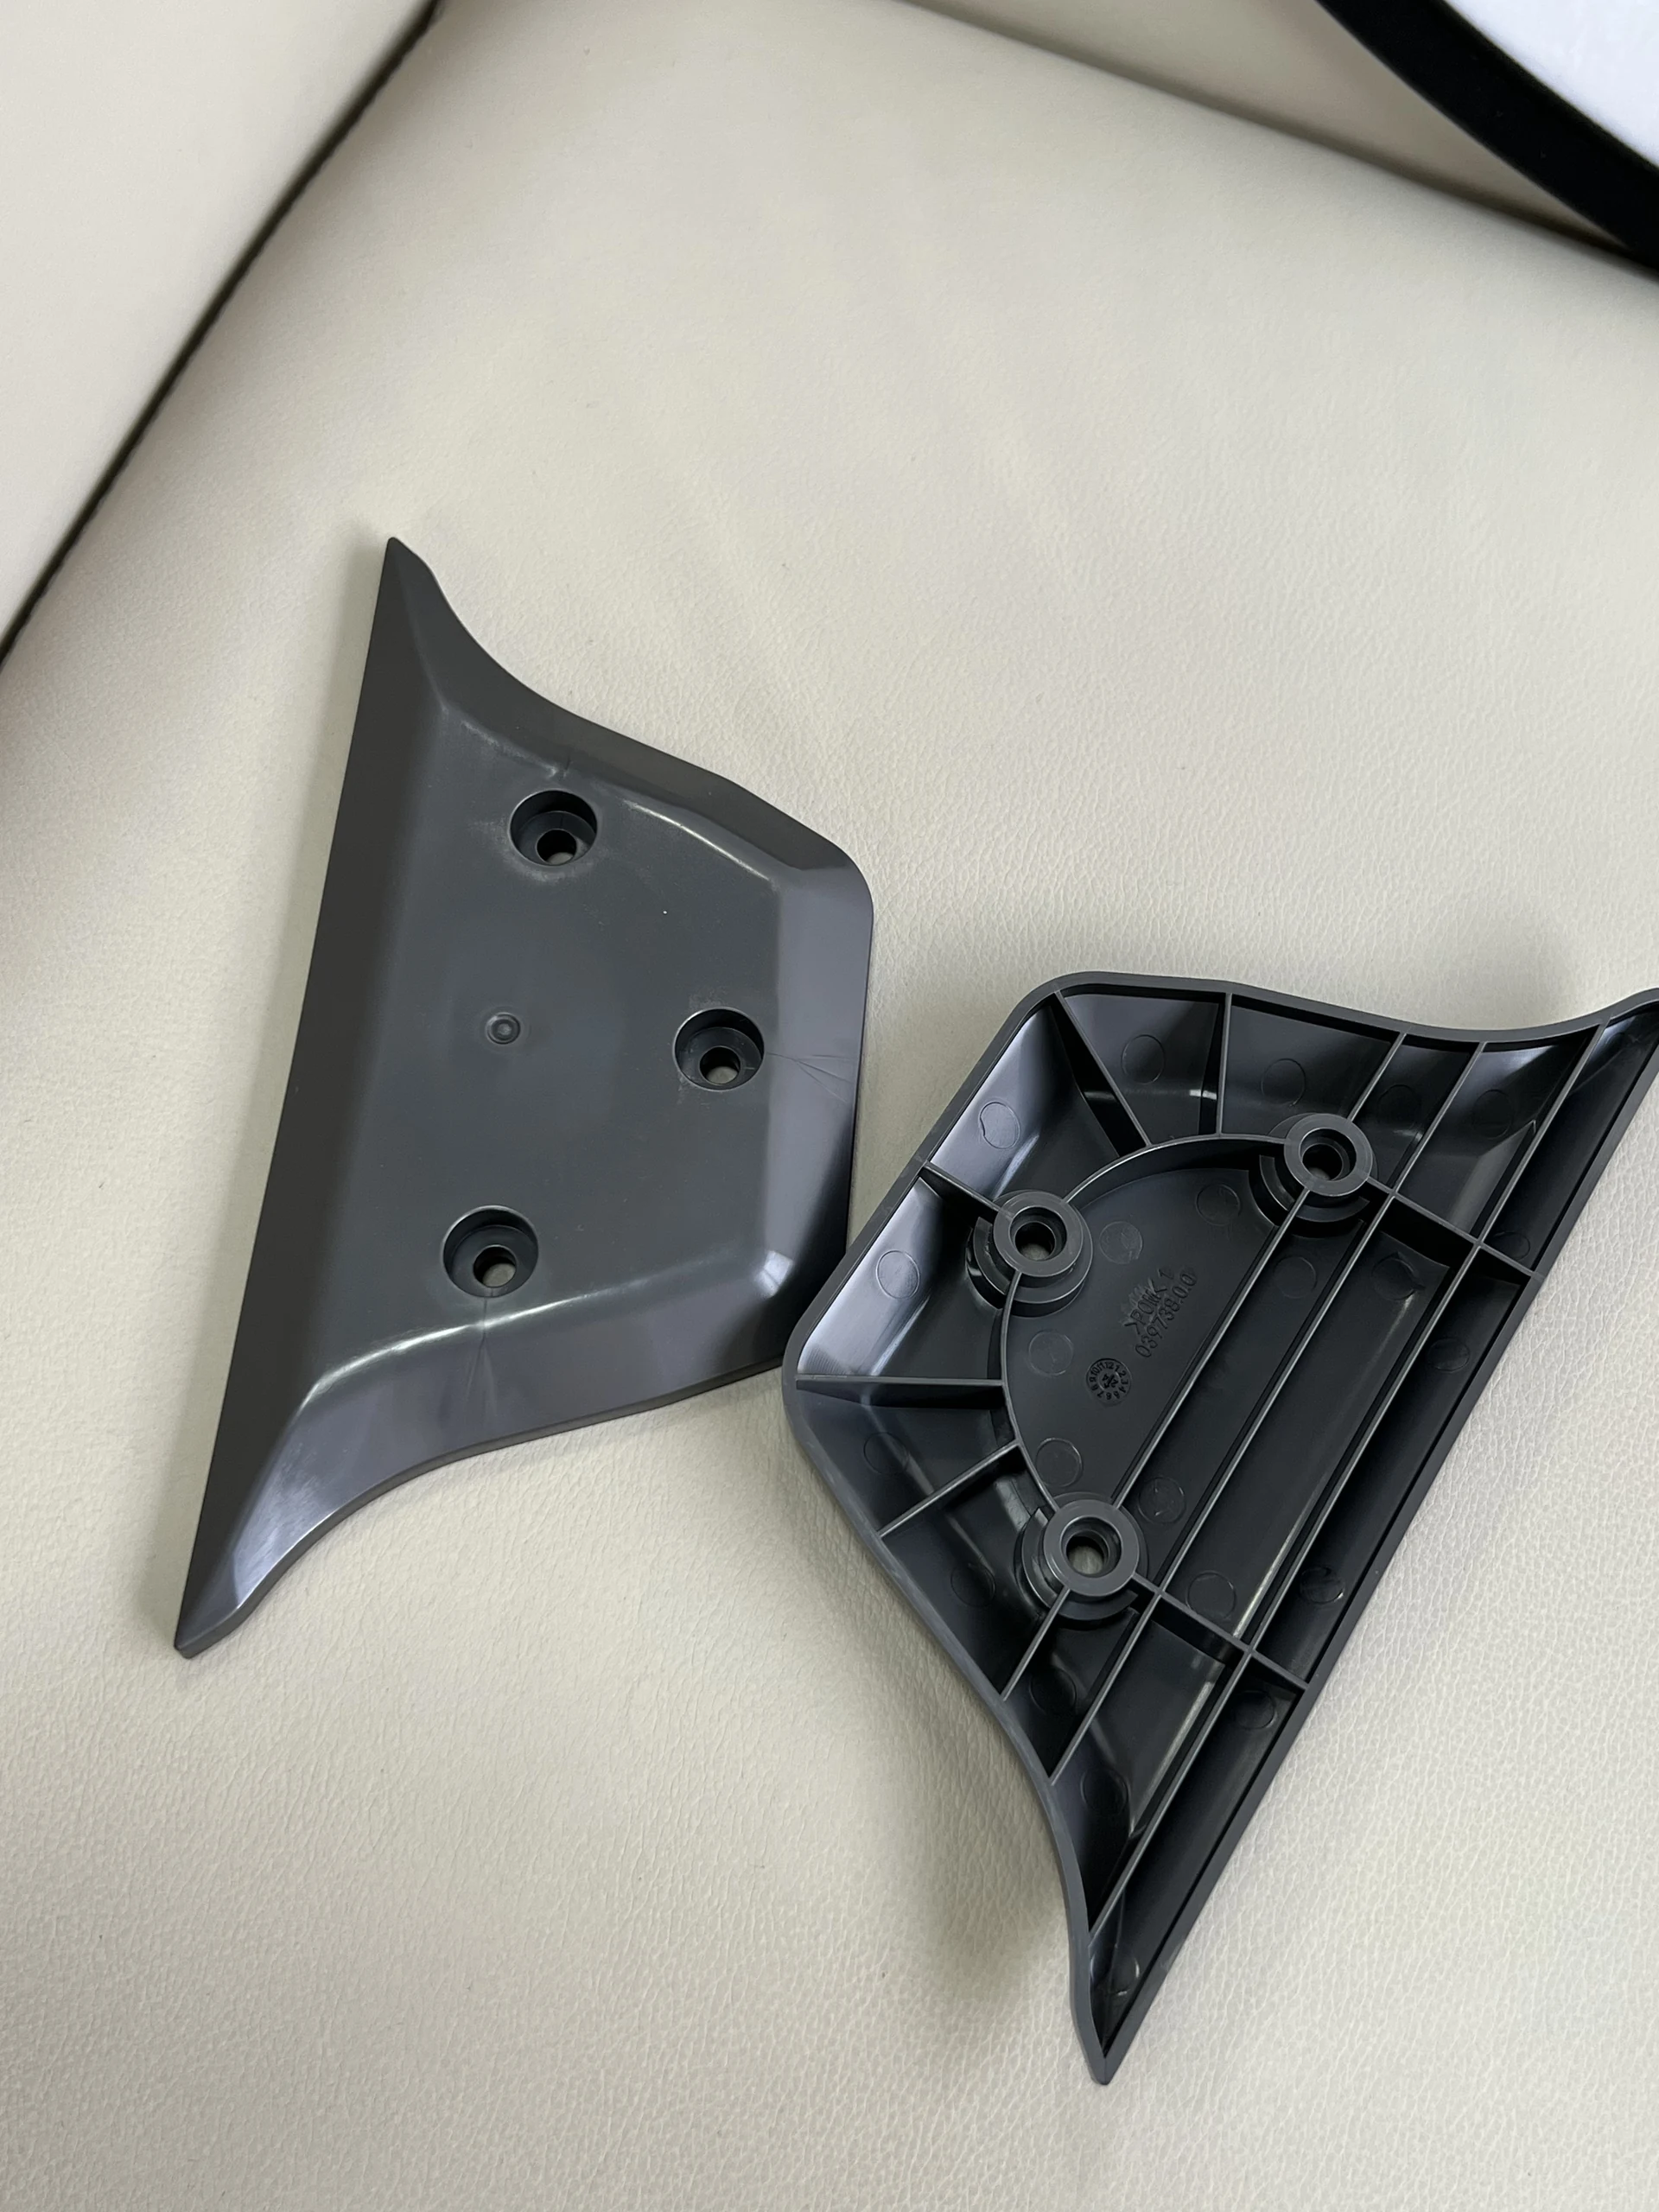
Spécifications techniques
| Processus | Moulage par injection plastique de précision sur mesure |
|---|---|
| Groupe de produits | Tableaux de bord et panneaux de garniture intérieure pour automobiles |
| Applications courantes | cadres de console centrale, boîtiers d'instruments et panneaux de garniture intérieure visibles |
| Options de matériaux | PA, POM, PP, PC/ABS, TPE, TPU et autres résines de qualité automobile spécifiées pour le projet |
| Orientation ingénierie | surfaces de classe aspect avec texture contrôlée, jeux stables et affleurement avec la garniture environnante, et bossages et clips renforcés à faible gauchissement |
| Assistance de projet | Revue DFM, conception de moules, essais de moules, validation d'assemblage et production répétitive |
| Personnalisation | La géométrie, la couleur, la texture, la résine, les inserts et l'emballage peuvent être développés selon les exigences du projet |
Produits recommandés
Découvrez nos composants moulés par injection de haute précision, plébiscités par les leaders mondiaux de l'industrie.